Guide ultime du flux de soudure: tout savoir avant de souder un PCB
16 min
- Qu'est-ce que le flux de soudure et comment fonctionne-t-il?
- Pourquoi le flux de soudure est-il important?
- Le flux est-il vraiment indispensable pour souder?
- Types de flux utilisés dans l'assemblage électronique
- Formes et conditionnements du flux de soudure
- Applications courantes du flux dans l'assemblage de PCB
- Comment choisir le meilleur flux pour votre projet de PCB?
- Comment utiliser correctement le flux de soudure?
- Comment nettoyer les résidus de flux sur un PCB?
- Alternatives et substituts au flux de soudure
- Conclusion
- FAQ sur le flux de soudure
Le brasage est indispensable à la fabrication de presque tous les appareils électroniques. Cependant, l'ajout de soudure ne suffit pas à obtenir un joint solide, propre et fiable sur le plan métallurgique. C'est là que le flux de soudure joue un rôle essentiel.
Que vous soyez ingénieur, technicien professionnel ou amateur, bien comprendre le flux de soudure vous permettra d'améliorer la qualité et la fiabilité de votre travail.
Cet article présente en détail le flux de soudure: sa définition, son fonctionnement, son utilisation et les méthodes de nettoyage conformes aux normes industrielles.
Qu'est-ce que le flux de soudure et comment fonctionne-t-il?
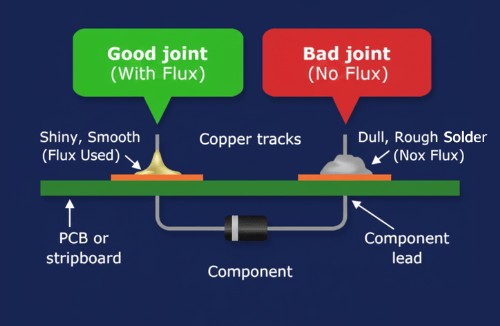
Le flux de soudure est un agent chimique utilisé avant et pendant le brasage thermique des composants électroniques. Les surfaces métalliques d'un circuit imprimé (PCB) et les bornes des composants sont recouvertes d'une couche d'oxydes métalliques, par exemple des oxydes de cuivre (CuO, Cu₂O) et de l'oxyde d'étain (SnO₂).
Cette couche se forme naturellement lorsque le métal est exposé à l'air. Comme elle ne fond pas à la même température que le métal de base, elle empêche la soudure fondue de former une liaison métallurgique correcte avec la surface métallique.
Sous l'effet de la chaleur, le flux de soudure s'active et remplit trois fonctions principales:
- Élimination des oxydes: le flux dissout les oxydes présents sur les surfaces métalliques afin de permettre à la soudure d'adhérer correctement
- Formation d'une barrière protectrice: le flux liquéfié recouvre le métal propre et empêche l'oxygène de provoquer une nouvelle oxydation pendant le brasage
- Amélioration du mouillage: en éliminant l'oxydation et en réduisant la tension superficielle, le flux permet à la soudure fondue de s'étaler uniformément sur le métal. Ce mouillage est indispensable à la formation d'une couche intermétallique (IMC) solide et sans défaut, qui constitue la base d'un joint de soudure fiable
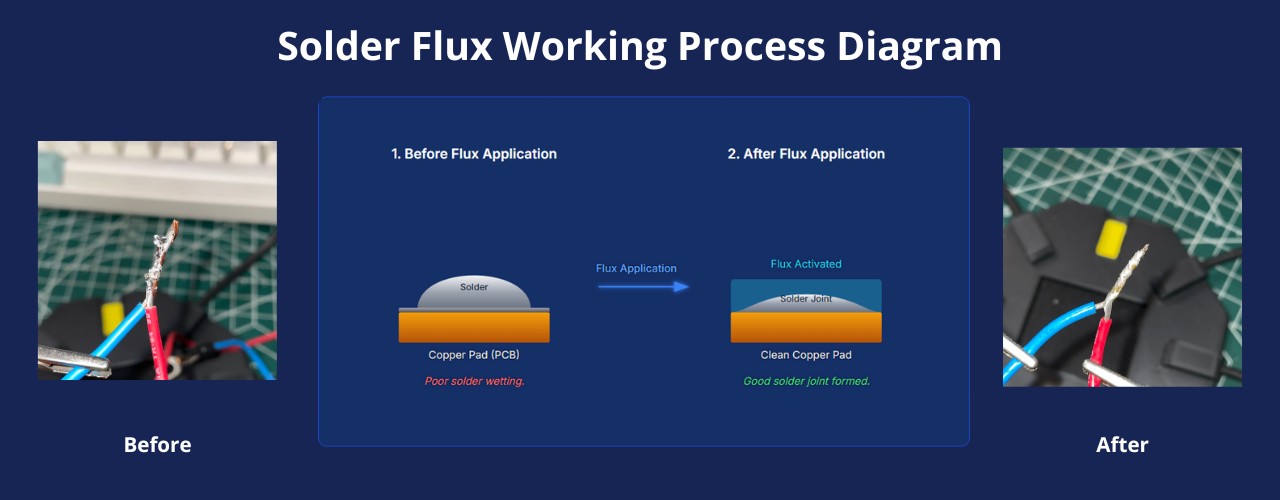
Pourquoi le flux de soudure est-il important?
Pour fabriquer des équipements électroniques fiables, l'utilisation d'un flux de soudure n'est pas facultative. Voici ses principaux avantages:
- Des connexions robustes: en préparant correctement les surfaces, le flux favorise la formation d'une couche IMC uniforme. Les connexions obtenues sont mécaniquement solides et offrent une excellente conductivité électrique
- Moins de défauts de brasage: le flux réduit considérablement les risques de ponts de soudure entre les broches, de joints froids ternes ou fissurés et de mauvaise adhérence de la soudure
- Une meilleure efficacité thermique: le flux facilite également le transfert de chaleur entre le fer à souder et les pièces, qui chauffent ainsi plus rapidement et plus uniformément
- Un résultat professionnel et facile à inspecter: les joints réalisés avec du flux présentent généralement un aspect brillant et un congé lisse et concave. Cet aspect indique une bonne connexion et facilite l'inspection visuelle
JLCPCB fournit des circuits imprimés assemblés de haute qualité et fiables. Le service d'assemblage de PCB de JLCPCB repose sur des procédés rigoureusement contrôlés afin de garantir des joints de soudure homogènes et fiables. L'inspection SPI automatisée est réalisée à plusieurs étapes et les profils de refusion sont optimisés pour réduire les défauts de brasage courants. La production respecte strictement les normes de qualité ISO et les assemblages complexes sont inspectés par rayons X afin de contrôler les joints dissimulés.
Le flux est-il vraiment indispensable pour souder?
Une question revient souvent: «Peut-on souder sans flux?» En réalité, le flux de soudure est absolument indispensable à tout processus de brasage. Il élimine les oxydes présents sur les surfaces métalliques, favorise un mouillage correct et garantit des joints solides, durables et électriquement fiables.
Sans flux, le brasage devient irrégulier et produit des liaisons fragiles, une accumulation d'oxydes et une mauvaise conductivité. Il devient alors presque impossible d'obtenir un résultat professionnel.
La plupart des fils de soudure possèdent déjà une âme décapante qui s'active lorsqu'elle est chauffée. Cette petite quantité de flux, généralement comprise entre 1 et 3 % du poids total, peut suffire pour souder des composants traversants simples sur un PCB neuf et parfaitement propre.
Cependant, dès que vous rencontrez une oxydation tenace ou que vous réalisez un travail de précision tel que le montage en surface (SMT), l'ajout de flux devient particulièrement utile. C'est notamment le cas pour les composants à pas fin comme les boîtiers QFP et SOIC.
L'application séparée du flux offre un meilleur contrôle et permet de diriger précisément la chaleur et la soudure. Pour les opérations de retouche, de dessoudage ou de réparation de BGA, son utilisation est pratiquement incontournable.
Types de flux utilisés dans l'assemblage électronique
Le type de flux dépend de sa composition chimique et de son niveau d'activité. Il existe trois catégories principales:
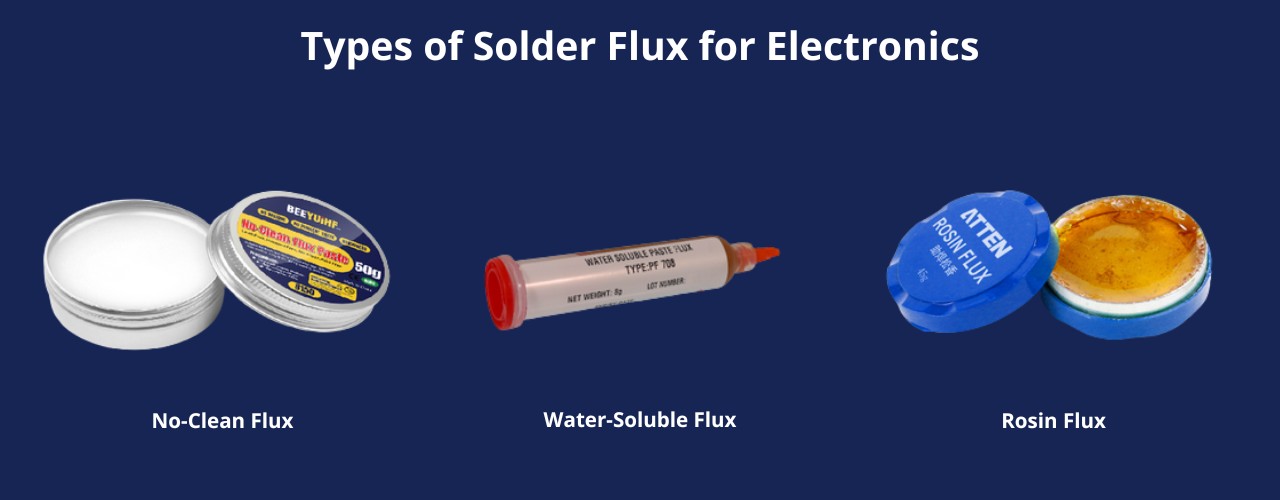
Flux à base de colophane
Ce flux est fabriqué à partir de résine issue de la sève de pin, principalement composée d'acide abiétique.
R (Rosin): il s'agit du flux le moins actif, sans activateur ajouté. Son action repose uniquement sur l'acidité naturelle de la colophane. Il convient aux surfaces très propres. Classification: ROL0.
RMA (Rosin Mildly Activated): ce type de colophane contient une faible quantité d'activateur, par exemple des chlorhydrates d'amine, afin d'améliorer son pouvoir nettoyant. Il est couramment utilisé pour l'assemblage manuel et les réparations. Classification J-STD-004: ROL0, ROL1.
RA (Rosin Activated): il s'agit du flux le plus actif de cette catégorie. Il peut éliminer une oxydation importante, mais ses résidus deviennent corrosifs s'ils ne sont pas nettoyés. Classification J-STD-004: ROM0, ROM1, ROH0, ROH1.
Flux sans nettoyage
Le flux sans nettoyage est composé de résines synthétiques ou de polymères à faible teneur en matières solides. Après le brasage, ses résidus sont non corrosifs, non conducteurs et présentent une résistance d'isolement de surface (SIR) élevée. Ils ne nécessitent donc généralement aucun nettoyage. Pour les circuits haute fréquence (RF), un nettoyage reste toutefois recommandé pour faciliter l'inspection et améliorer l'aspect visuel.
Flux hydrosoluble à acides organiques (OA)
Il s'agit du flux le plus puissant. Il est formulé à partir d'acides organiques tels que l'acide citrique et l'acide glutamique, et convient aux surfaces fortement oxydées.
Son principal inconvénient est que ses résidus ioniques sont très corrosifs et conducteurs. Un nettoyage approfondi à l'eau déionisée est indispensable pour éviter la corrosion et la migration électrochimique.
Le tableau suivant compare les différents types de flux utilisés en électronique.
| Caractéristique | Flux à base de colophane (R/RMA/RA) | Flux sans nettoyage | Flux hydrosoluble à acides organiques |
|---|---|---|---|
| Composition de base | Résine naturelle de pin (acide abiétique) | Résines synthétiques et polymères | Acides organiques (citrique, glutamique, etc.) |
| Niveau d'activité | Faible à élevé (R < RMA < RA) | Faible à moyen | Très élevé |
| Propriétés des résidus | Durs et non corrosifs pour R/RMA, corrosifs pour RA | Souples, non corrosifs, non conducteurs et transparents | Très corrosifs et conducteurs en raison de leur nature ionique |
| Nettoyage requis | Recommandé avec de l'IPA ou un solvant pour RA, facultatif pour RMA | Facultatif, mais recommandé pour les applications à haute fiabilité | Obligatoire à l'eau déionisée |
| Principal avantage | Bonne activité, technologie éprouvée et fiable | Suppression de l'étape de nettoyage dans de nombreuses applications | Excellent pouvoir nettoyant sur les surfaces oxydées |
| Principal inconvénient | Résidus parfois difficiles à nettoyer | Activité plus faible et efficacité limitée sur une forte oxydation | Résidus agressifs nécessitant un nettoyage rigoureux |
| Applications courantes | Brasage manuel, retouche et projets amateurs | Refusion SMT, assemblage automatisé et retouche de composants à pas fin | Brasage à la vague automatisé et fabrication métallique |
Formes et conditionnements du flux de soudure
Le flux de soudure est disponible sous différentes formes et dans plusieurs types de conditionnements adaptés aux procédés de brasage:
- Flux en pâte ou en gel: fourni en seringue ou en petit pot, ce flux visqueux permet une application précise. Il convient particulièrement aux retouches SMT, au rebillage des BGA et à l'impression au pochoir
- Flux liquide: conditionné en flacon ou en pulvérisateur, il est destiné au brasage à la vague, au brasage par immersion et au brasage par glissement, qui nécessitent de couvrir une surface plus importante
- Stylo de flux: cet applicateur permet de déposer précisément le flux sur les composants SMD à pas fin tout en limitant les résidus et le gaspillage
- Fil de soudure à âme décapante: ce fil en alliage de soudure contient du flux dans son coeur. Couramment utilisé pour le brasage manuel et les retouches, il assure un apport régulier de flux pendant l'opération
À lire également: Comment appliquer du flux lors du brasage manuel de composants
Applications courantes du flux dans l'assemblage de PCB
Le type de flux doit être choisi en fonction du procédé de brasage et du boîtier des composants:
- Brasage de composants traversants: le flux à base de colophane de type RMA est couramment utilisé pour le brasage à la vague et le brasage manuel. Il assure un mouillage fiable tout en limitant les besoins de nettoyage après brasage.
À lire également: Comment utiliser le flux pour souder des composants traversants
- SMT et retouche: les flux visqueux sans nettoyage et les stylos de flux sont privilégiés pour le montage en surface et les retouches localisées, car ils permettent une application précise avec peu de résidus.
- Brasage par glissement des circuits intégrés: l'application d'une petite quantité de flux améliore nettement l'écoulement de la soudure et limite la formation de ponts entre les broches à pas fin.
- Travaux sur BGA: un flux visqueux ou en gel spécialisé maintient les billes de soudure en place et favorise une refusion uniforme sous le boîtier. Une inspection par rayons X est souvent nécessaire pour contrôler la qualité.
Comment choisir le meilleur flux pour votre projet de PCB?
Pour sélectionner le flux de soudure adapté, plusieurs critères liés à votre projet doivent être pris en compte:
Procédé de brasage: pour le brasage manuel, les projets amateurs ou les réparations, un flux RMA ou sans nettoyage sous forme de pâte ou de stylo est généralement le plus pratique.
Type de composant: déterminez si vous soudez des composants traversants ou des composants SMD à pas fin. Les petits composants très rapprochés nécessitent un applicateur précis, notamment un stylo ou une seringue.
Moyens de nettoyage disponibles: vérifiez si vous pouvez nettoyer le PCB après le brasage. En cas de doute, un flux sans nettoyage constitue généralement le choix le plus simple. Si un nettoyage à l'IPA est possible, un flux à base de colophane convient bien. Pour un nettoyage approfondi, notamment avec un système de lavage à l'eau déionisée, privilégiez un flux hydrosoluble.
Normes industrielles (IPC, J-STD): pour les produits commerciaux et les applications critiques, notamment dans les secteurs médical et aérospatial, respectez toujours les normes industrielles applicables. Elles précisent généralement le type de flux autorisé et la méthode de nettoyage requise.
Comment utiliser correctement le flux de soudure?
Suivez ces étapes pour obtenir un résultat fiable:
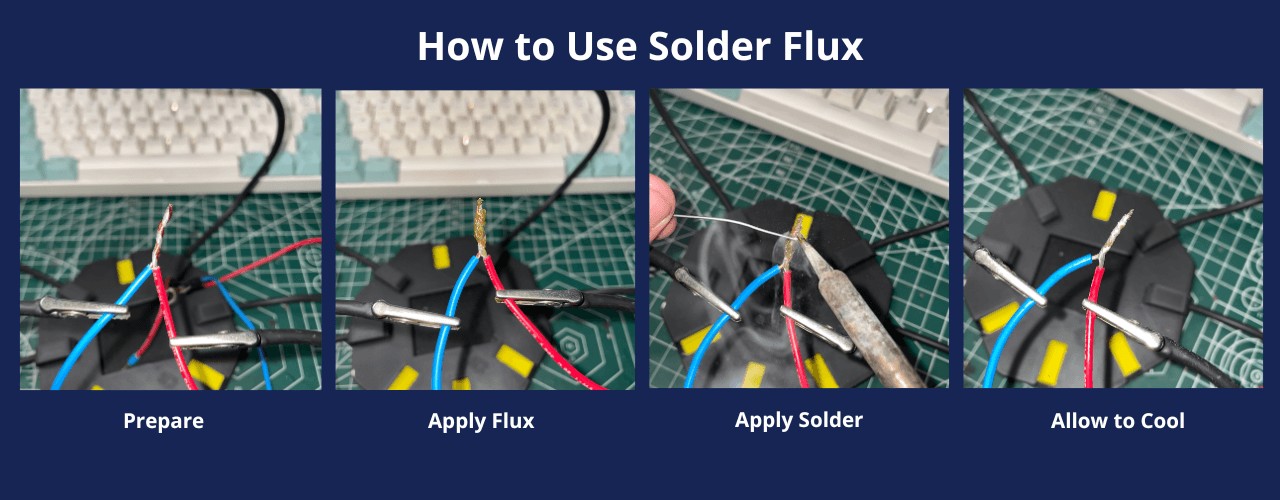
Nettoyer les surfaces
Commencez par vérifier que les pastilles du PCB et les broches des composants sont propres et exemptes de graisse ou d'huile.
Appliquer le flux
Déposez uniquement une couche fine et uniforme. Une quantité excessive ne ferait qu'augmenter le travail de nettoyage.
Chauffer soigneusement le joint
Placez la panne chaude du fer de manière à toucher simultanément la broche du composant et la surface de la pastille du PCB. Elles chaufferont ainsi uniformément et le flux pourra s'activer.
Apporter la soudure
Placez le fil de soudure contre le joint ou la zone à souder, et non directement contre la panne du fer. La chaleur du joint fera fondre la soudure, tandis que le flux favorisera son écoulement par capillarité.
Retirer la soudure et la chaleur
Dès qu'un congé de soudure correct s'est formé, retirez rapidement le fil de soudure, puis le fer.
Laisser refroidir
Attendez quelques secondes que le joint refroidisse. Cette étape permet la formation d'une structure métallique interne solide.
Comment nettoyer les résidus de flux sur un PCB?
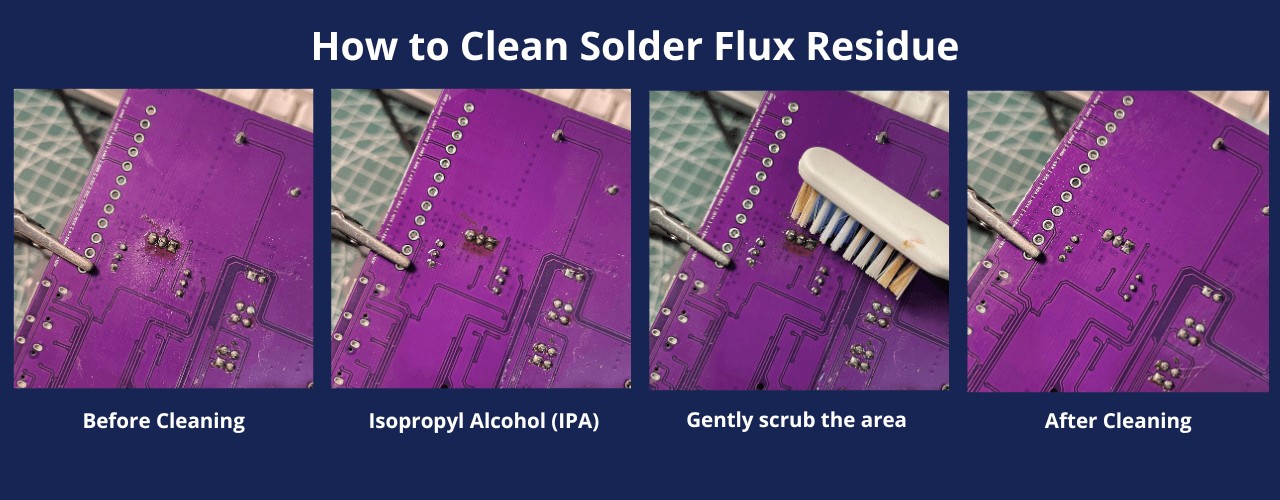
- Résidus de colophane et de flux sans nettoyage: trempez une brosse à poils rigides, de préférence antistatique, dans de l'alcool isopropylique (IPA) de haute pureté à 99 % ou plus. Frottez doucement la zone jusqu'à dissolution des résidus, puis séchez-la avec un chiffon non pelucheux ou de l'air comprimé. Des solvants spécialisés pour flux peuvent également offrir une efficacité supérieure
- Résidus de flux hydrosoluble: nettoyez-les impérativement avec de l'eau distillée ou déionisée. L'eau du robinet est déconseillée, car ses minéraux peuvent laisser des sels conducteurs. Après le lavage, séchez complètement le PCB, souvent dans une étuve dédiée, avant toute mise sous tension
Alternatives et substituts au flux de soudure
Que peut-on utiliser à la place du flux de soudure?
Il n'existe pas de véritable substitut satisfaisant aux flux conçus pour l'électronique. Certaines sources recommandent la résine de pin ou d'autres préparations artisanales, mais leur composition n'est pas contrôlée et elles risquent d'endommager les zones sensibles.
Dans certains environnements industriels très avancés, d'autres solutions peuvent être envisagées:
- Brasage sous atmosphère contrôlée: cette méthode utilise un gaz inerte, comme l'azote, dans un four de refusion afin de prévenir l'oxydation. Elle peut réduire, voire supprimer, le besoin de flux
- Pâtes à braser avancées: certaines pâtes récentes contiennent très peu de flux ou sont formulées pour s'évaporer entièrement pendant la refusion sans laisser de résidus
Pour 99 % des professionnels de l'électronique, un flux de soudure de qualité reste toutefois la solution la plus efficace, la plus économique et la plus fiable.
Conclusion
Le flux de soudure peut sembler moins important que la soudure ou le fer, mais il constitue un élément essentiel du processus. Cet agent nettoyant permet de produire des joints solides, fiables et durables. En comprenant les différents types de flux et leurs méthodes d'utilisation, vous pourrez choisir le produit adapté à chaque opération et améliorer considérablement la qualité de vos projets électroniques.
Maintenant que vous savez comment le flux améliore la qualité du brasage, vous pouvez réaliser des assemblages de PCB plus robustes et plus fiables. Que vous fabriquiez des prototypes ou de petites et moyennes séries, JLCPCB propose des services professionnels d'assemblage de PCB, de l'approvisionnement des composants au brasage de précision, afin d'aider les ingénieurs, les makers et les entreprises en croissance à concrétiser rapidement leurs projets à un coût maîtrisé.
FAQ sur le flux de soudure
Q: Peut-on utiliser de la vaseline comme flux de soudure?
Non, elle est même nocive. La vaseline est un produit pétrolier constitué d'hydrocarbures et ne possède pas les propriétés chimiques nécessaires pour éliminer les couches d'oxyde. Elle salit le joint, se carbonise aux températures de brasage et produit une liaison fragile.
Q: Le flux peut-il endommager un PCB?
Oui, si vous utilisez un type inadapté ou si les résidus ne sont pas correctement nettoyés. Les flux très actifs et acides, notamment les flux hydrosolubles, peuvent provoquer de la corrosion lorsqu'ils restent sur le PCB. À terme, ils risquent d'attaquer les pistes en cuivre et les broches des composants, mais aussi de favoriser la migration électrochimique et les courts-circuits.
Q: Le flux de soudure possède-t-il une date d'expiration?
Oui. La durée de conservation du flux est généralement comprise entre un et trois ans. Au fil du temps, les solvants peuvent s'évaporer et modifier sa viscosité ainsi que sa teneur en matières solides. Les activateurs chimiques peuvent également se dégrader et perdre leur efficacité. Un flux périmé n'élimine donc plus correctement les oxydes.
Q: Peut-on utiliser trop de flux?
Une quantité plus importante n'est pas toujours préférable. Même si un excès de flux vaut mieux qu'une absence totale, il laisse des résidus collants difficiles à nettoyer et susceptibles d'attirer la poussière. Une fine couche couvrant le joint suffit.
Q: Le flux à base de colophane est-il adapté aux PCB?
Oui, il est très couramment utilisé. Le flux RMA, ou colophane faiblement activée, convient à de nombreux travaux sur PCB. Ses résidus sont généralement peu nocifs, mais leur nettoyage reste recommandé pour garantir une fiabilité à long terme.
Q: Que se passe-t-il si l'on soude sans flux?
Sans flux, la couche d'oxyde empêche la soudure d'adhérer correctement au métal. Le résultat est généralement un joint froid, terne et arrondi. Ce type de joint est mécaniquement fragile et présente une mauvaise conductivité électrique.
Continuez à apprendre
Guide ultime du flux de soudure: tout savoir avant de souder un PCB
Le brasage est indispensable à la fabrication de presque tous les appareils électroniques. Cependant, l'ajout de soudure ne suffit pas à obtenir un joint solide, propre et fiable sur le plan métallurgique. C'est là que le flux de soudure joue un rôle essentiel. Que vous soyez ingénieur, technicien professionnel ou amateur, bien comprendre le flux de soudure vous permettra d'améliorer la qualité et la fiabilité de votre travail. Cet article présente en détail le flux de soudure: sa définition, son fonc......
Joint de soudure froide: guide technique complet sur les causes, la détection et la prévention
Les joints de soudure froide figurent parmi les défauts de brasage les plus courants et les plus dangereux dans l'assemblage PCB. Ils paraissent souvent inoffensifs, mais peuvent provoquer des défaillances intermittentes, des hausses inattendues de résistance et des retours de produits longtemps après la réussite des premiers tests. Dans les environnements soumis aux vibrations ou aux contraintes thermiques, un seul joint froid peut entraîner la panne d'un système entier. Ce guide explique ce qu'est u......
Outils de brasage SMD indispensables: guide complet du débutant au professionnel
Les composants montés en surface (SMD) sont indispensables dans les appareils électroniques modernes, notamment les smartphones, les tablettes et les systèmes IoT. Contrairement aux anciennes méthodes traversantes, dans lesquelles les composants étaient insérés dans des trous percés dans le PCB, le brasage manuel des composants SMD peut être difficile, en particulier pour les débutants. Les dimensions extrêmement réduites et les faibles espacements sur les PCB modernes exigent une grande précision. La......
Montage en surface ou traversant: comparaison technique complète pour les ingénieurs PCB
Si vous avez déjà ouvert un appareil électronique ancien, comme une vieille radio à tubes ou un amplificateur classique, vous avez probablement remarqué une multitude de composants dotés de longues broches traversant le PCB et solidement soudées sur la face opposée. Il s'agit de la technologie traversante (THT), qui a constitué la base de l'électronique pendant plusieurs décennies. Observez maintenant l'intérieur d'un smartphone moderne ou d'un système embarqué haute vitesse. Vous y trouverez une fort......
Types de boîtiers de circuits intégrés: guide pratique pour concepteurs PCB
Entrez dans n'importe quel laboratoire d'électronique et vous entendrez toujours la même question: "Quel boîtier de circuit intégré dois-je utiliser ici?" La question paraît simple, mais la réponse détermine simultanément l'empreinte PCB, la marge thermique, le procédé d'assemblage, la possibilité de retouche et la fiabilité sur le terrain. Ce guide présente les principaux types de boîtiers de circuits intégrés utilisés dans la conception de PCB moderne. Il explique clairement leurs différences afin d......
Conception des pastilles de soudure: normes IPC, choix DFM et fiabilité des joints
Dans la conception électronique moderne, les ingénieurs consacrent l'essentiel de leur temps au domaine numérique: perfectionnement des schémas, simulation de la logique et développement du firmware. Pourtant, toute cette précision numérique peut être compromise par une défaillance physique microscopique: le joint de soudure. Le facteur le plus déterminant pour garantir la fiabilité d'un joint n'est ni le composant ni la pâte à souder, mais la modeste pastille de soudure en cuivre, souvent négligée. L......