Was ist BGA-Void? Ursachen, IPC-Grenzwerte und Lösungen
12 min
- Was ist BGA-Lunkerbildung und wie entsteht sie in Lötverbindungen?
- Häufige Ursachen für BGA-Lunkerbildung bei der PCB-Bestückung
- Arten und Klassifizierung von BGA-Voids
- IPC-Standards für akzeptable BGA-Lunkerwerte
- So reduzieren und verhindern Sie BGA-Lunkerbildung: Bewährte Lösungen
- Wie JLCPCB die BGA-Lunkerbildung in der Massenproduktion kontrolliert
- Röntgenprüfung (AXI) zur Erkennung und Analyse von BGA-Voids
- Häufig gestellte Fragen (FAQs) zur BGA-Lunkerbildung
- Fazit
In der Welt der SMT-Technologie (Surface Mount Technology) mit ihren hohen Anforderungen ist das Ball Grid Array (BGA) eine kritische Komponente für moderne hochdichte Elektronik. Es bringt jedoch eine komplexe Herausforderung mit sich: die BGA-Lunkerbildung (Voids). Während die Analyse wichtig ist, ist das ultimative Ziel für jeden PCB-Designer oder Hersteller die Prävention.
Im Gegensatz zu sichtbaren Lötstellen sind BGA-Verbindungen verborgen. Ein Void – eine im ausgehärteten Lot eingeschlossene Gasblase – kann die Wärmeleitfähigkeit und die mechanische Integrität beeinträchtigen.
Bei JLCPCB legen wir großen Wert auf die Minimierung von Voids durch strikte Einhaltung der IPC-Standards, erweiterte DFM-Prüfungen und präzise Reflow-Profile. Dieser Leitfaden konzentriert sich auf umsetzbare Strategien, um eine nahezu null Lunkerbildung zu erreichen.
Was ist BGA-Lunkerbildung und wie entsteht sie in Lötverbindungen?
Im Kern ist ein BGA-Void ein Hohlraum, der sich innerhalb der Lötverbindung bildet. Er entsteht, wenn flüchtige Verbindungen (aus Flussmittel oder Feuchtigkeit der Leiterplatte) während des Reflow-Prozesses zu Gas werden, aber nicht entweichen können, bevor das Lot erstarrt.
Wenn die Lotpaste schmilzt, erzeugt das Flussmittel beim Reinigen der Metalloberflächen Gase. Im Idealfall steigen diese Blasen an die Oberfläche und lösen sich aufgrund des Auftriebs auf. Wenn jedoch die Oberflächenspannung des geschmolzenen Lots zu hoch ist oder die Abkühlphase zu schnell beginnt, wird das Gas eingeschlossen und friert praktisch als Blase im Metallgelenk ein.
Technischer Hinweis
Die Physik der Lunkerbildung ist ein Kampf zwischen Auftriebskraft (die das Gas herausdrückt) und viskoser Reibung/Oberflächenspannung (die das Gas zurückhält).
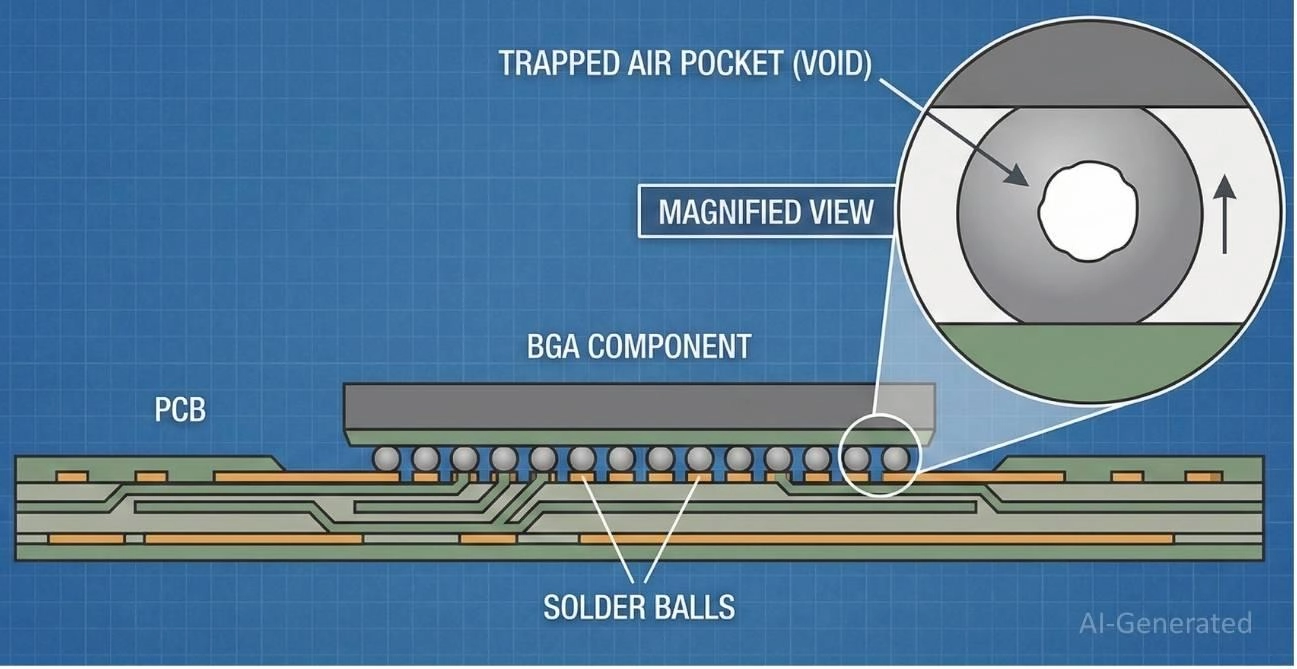
Abbildung: Ein BGA-Void, der aufgrund der Flussmittel-Entgasung während des SMT-Reflows in einer Lotkugel eingeschlossen ist.
Häufige Ursachen für BGA-Lunkerbildung bei der PCB-Bestückung
Um Voids zu reduzieren, müssen wir zuerst verstehen, woher sie kommen. Etwa 90% der Lunkerprobleme lassen sich auf vier spezifische Bereiche zurückführen.
Ursache 1: Chemie der Lotpaste und flüchtige Flussmittel
Die Art der verwendeten Lotpaste ist der Hauptfaktor. Pasten sind eine Mischung aus Metalllegierungskugeln und Flussmittel.
● Hoher Gehalt an flüchtigen Stoffen: Flussmittel, die für eine hohe Benetzbarkeit entwickelt wurden, enthalten oft mehr flüchtige Lösungsmittel. Wenn diese Lösungsmittel während der "Soak"-Phase des Reflows nicht vollständig verdampfen, sieden sie während der "Reflow"-Phase heftig und erzeugen große Voids.
● Bleifreie Legierungen: SAC305 und andere bleifreie Legierungen haben eine höhere Oberflächenspannung als herkömmliches SnPb-Lot, was es für Gasblasen schwieriger macht, zu entweichen.
Ursache 2: Ungeeignetes Reflow-Temperaturprofil
Die Temperaturkurve, die Ihre Platine im Reflow-Ofen durchläuft, ist entscheidend.
● Kurze Soak-Zeit: In der "Soak-Zone" (typischerweise 150°C bis 190°C) sollten die flüchtigen Stoffe ausbrennen. Wenn diese Phase zu kurz ist, bleibt Gas eingeschlossen.
● Kurze Zeit über Liquidus (TAL): Wenn das Lot zu kurz geschmolzen bleibt, haben die Blasen nicht genug Zeit, an die Oberfläche zu steigen und zu platzen.
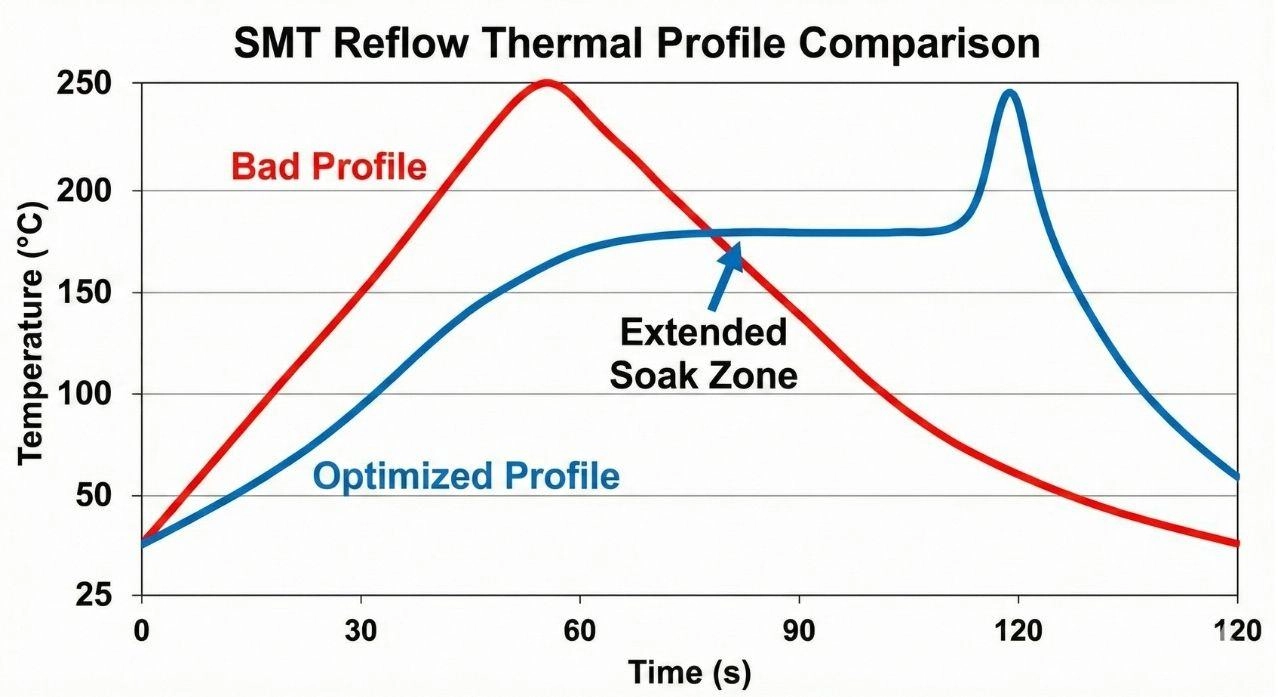
Abbildung: SMT-Reflow-Temperaturprofile mit verlängerter Soak-Zone zur Reduzierung der BGA-Lunkerbildung.
Ursache 3: PCB-Pad-Design und Via-in-Pad-Defekte
Dies ist ein häufiges Problem, das in den bei JLCPCB hochgeladenen Gerber-Dateien zu sehen ist.
● Offenes Via-in-Pad: Wenn ein Via direkt im BGA-Pad platziert wird, ohne verschlossen oder abgedeckt zu sein, steigt Luft von der Unterseite der Platine durch das Via wie durch einen Schornstein auf. Diese Luft strömt in die geschmolzene Lotkugel und erzeugt massive Voids.
Informieren Sie sich über unsere "Via-in-Pad"-Fähigkeiten, um zu sehen, wie wir gefüllte Vias für hochdichte Designs handhaben.
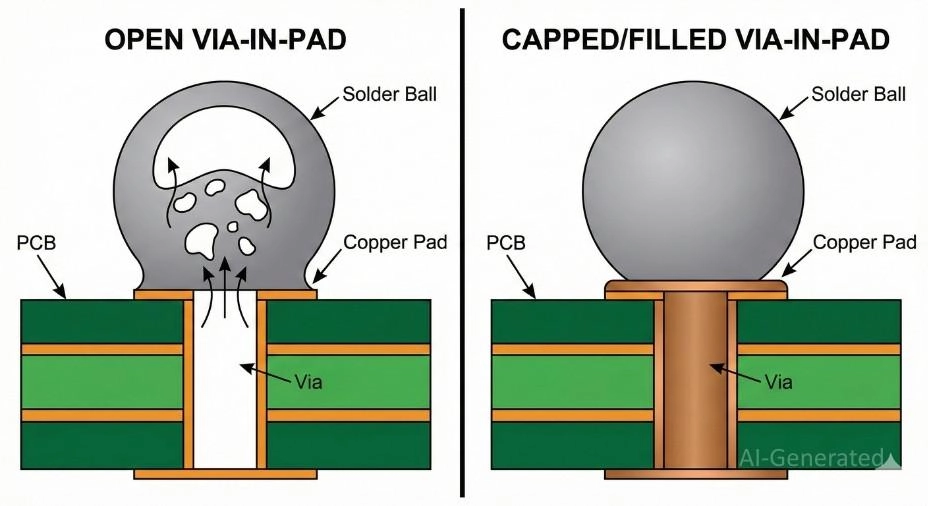
Abbildung: Zeigt, wie offene Via-in-Pad-Designs massive BGA-Voids verursachen, im Vergleich zur gefüllten Via-in-Pad-Technologie.
Ursache 4: Schablonenöffnung und Druckprobleme
Wenn die SMT-Schablone zu viel Paste aufträgt, erzeugt das überschüssige Flussmittelvolumen mehr Gas, als entweichen kann. Umgekehrt kann eine kreisförmige 1:1-Öffnung beim Drucken Luft in den Ecken einschließen.
Arten und Klassifizierung von BGA-Voids
Nicht alle Voids sind gleich. Die Identifizierung der "Art" des Voids hilft bei der Fehlersuche der Ursache.
1. Makro-Voids (Prozess-Voids): Der häufigste Typ, verursacht durch eingeschlossene Flussmittelgase. Diese sind normalerweise zufällig verteilt und befinden sich in der oberen Hälfte der Lotkugel.
2. Planare Mikro-Voids: Dies sind kleine, gefährliche Voids, die sich direkt an der Grenzfläche zwischen Lot und Pad befinden. Sie werden oft durch Oberflächenprobleme (wie Black Pad bei ENIG) verursacht und können zu katastrophalen "Head-in-Pillow"-Fehlern führen.
3. Schrumpfungs-Voids: Diese sehen eher wie gezackte Risse aus als wie glatte Blasen. Sie entstehen während der Abkühlphase, wenn die Außenseite der Kugel aushärtet, bevor das Innere es tut, wodurch ein Vakuumhohlraum entsteht, während das Metall schrumpft.
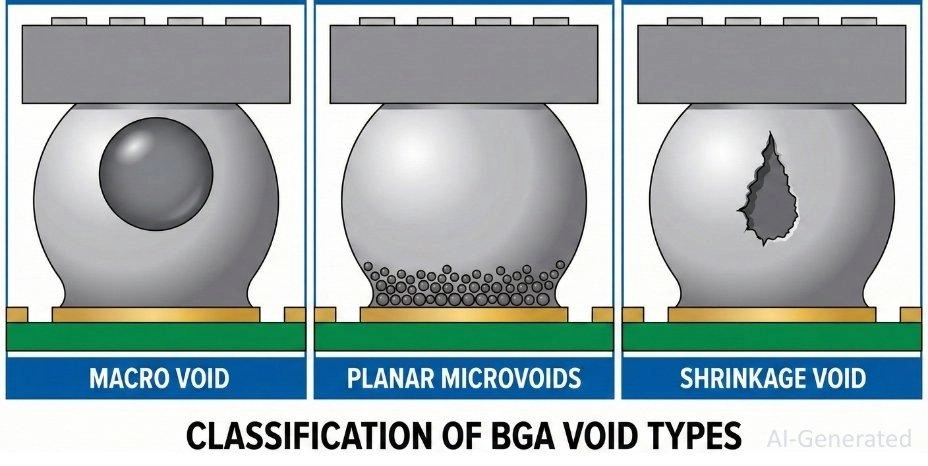
Abbildung: BGA-Void-Arten: Makro-Voids, planare Mikro-Voids und Schrumpfungs-Voids.
IPC-Standards für akzeptable BGA-Lunkerwerte
Es ist wichtig zu beachten, dass nicht alle Voids Fehler sind. Tatsächlich können kleine Voids manchmal die Rissausbreitung stoppen. Die Zuverlässigkeit hängt jedoch von der Größe und Position des Voids ab.
Der maßgebliche Industriestandard hierfür ist IPC-7095 (Design- und Montageprozessimplementierung für BGAs).
| Klasse | Produkttyp | Akzeptables Void-Kriterium (Flächen-%) |
|---|---|---|
| Klasse 1 | Allgemeine Unterhaltungselektronik | < 60% Void-Flächendurchmesser |
| Klasse 2 | Spezielle Service-Elektronik | < 25% kumulative Void-Fläche |
| Klasse 3 | Hohe Zuverlässigkeit (Medizin/Luftfahrt) | < 25% kumulative Void-Fläche (Strengere Prozesskontrolle) |
So reduzieren und verhindern Sie BGA-Lunkerbildung: Bewährte Lösungen
Wenn Sie eine Platine für die Fertigung entwerfen (DFM) oder einen Prozess einrichten, finden Sie hier, wie Sie die Lunkerbildung unter 25% halten.
1. Optimierung des Reflow-Profils
Das "Ramp-to-Spike"-Profil ist für die BGA-Bestückung oft dem "Ramp-Soak-Spike"-Profil unterlegen.
● Soak-Zeit verlängern: Eine Verlängerung der Soak-Zeit (60–90 Sekunden) ermöglicht es den Flussmittellösungsmitteln, vor dem Schmelzen der Legierung zu entgasen.
● Abkühlung kontrollieren: Eine kontrollierte Abkühlrate verhindert Schrumpfungs-Voids.
2. Optimierung des Schablonendesigns
Anstelle einer standardmäßigen kreisförmigen Öffnung für BGA-Pads sollten Sie ein "Window-Pane"- oder "Home-Plate"-Design in Betracht ziehen.
● Window Pane: Das Aufteilen einer großen Öffnung in vier kleinere Quadrate reduziert das gesamte Pastenvolumen und bietet Kanäle für den Gasaustritt.
Bestellen Sie hochpräzise, elektropolierte Schablonen von JLCPCB, um eine perfekte Pastenfreigabe zu gewährleisten.
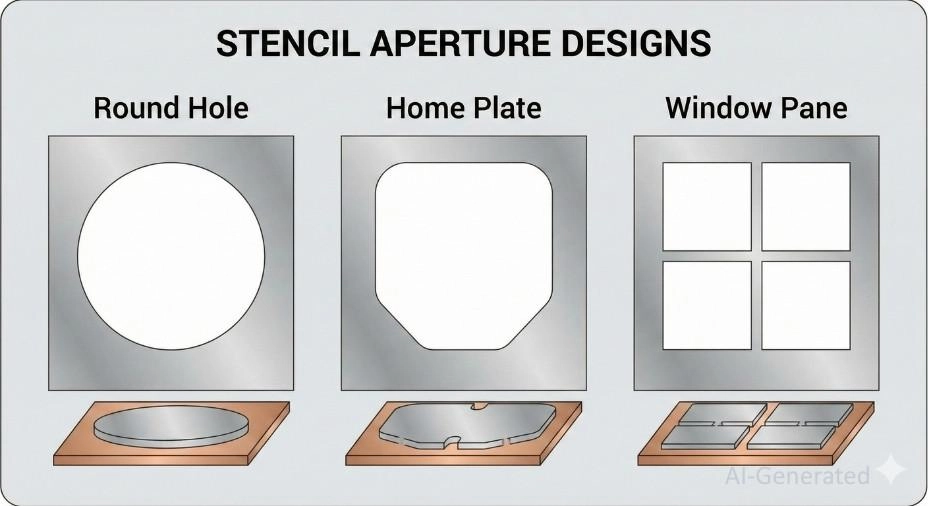
Abbildung: Schablonenöffnungsdesigns für BGA-Pads, einschließlich Home Plate und Window Pane, um den Gasaustritt zu ermöglichen und die Lunkerbildung zu reduzieren.
3. Auswahl einer Lotpaste mit geringer Lunkerbildung
Der Wechsel zu einer speziell für "Low Voiding" formulierten Lotpaste kann sofortige Ergebnisse liefern. Diese Pasten verwenden oft spezifische Aktivatoren, die bei niedrigeren Temperaturen entgasen.
Hinweis
Über die Standardprozesseinstellungen hinaus finden Sie hier spezifische praktische Tipps für PCB-Designer und Bestückungstechniker, um das Void-Risiko zu minimieren, bevor die Platine überhaupt in die Linie kommt.
4. Wählen Sie NSMD-Pads (Non-Solder Mask Defined) für bessere Benetzung
Verwenden Sie, wo immer möglich, NSMD-Pads. Bei NSMD-Designs ist die Lötstoppmaskenöffnung größer als das Kupferpad. Dies bietet einen kleinen Spalt um das Pad, der den Gasaustritt im Vergleich zu SMD-Pads (Solder Mask Defined), bei denen die Maske das Kupfer überlappt, erleichtert. NSMD-Pads bieten auch eine bessere Spannungsentlastung für die Lötverbindung.
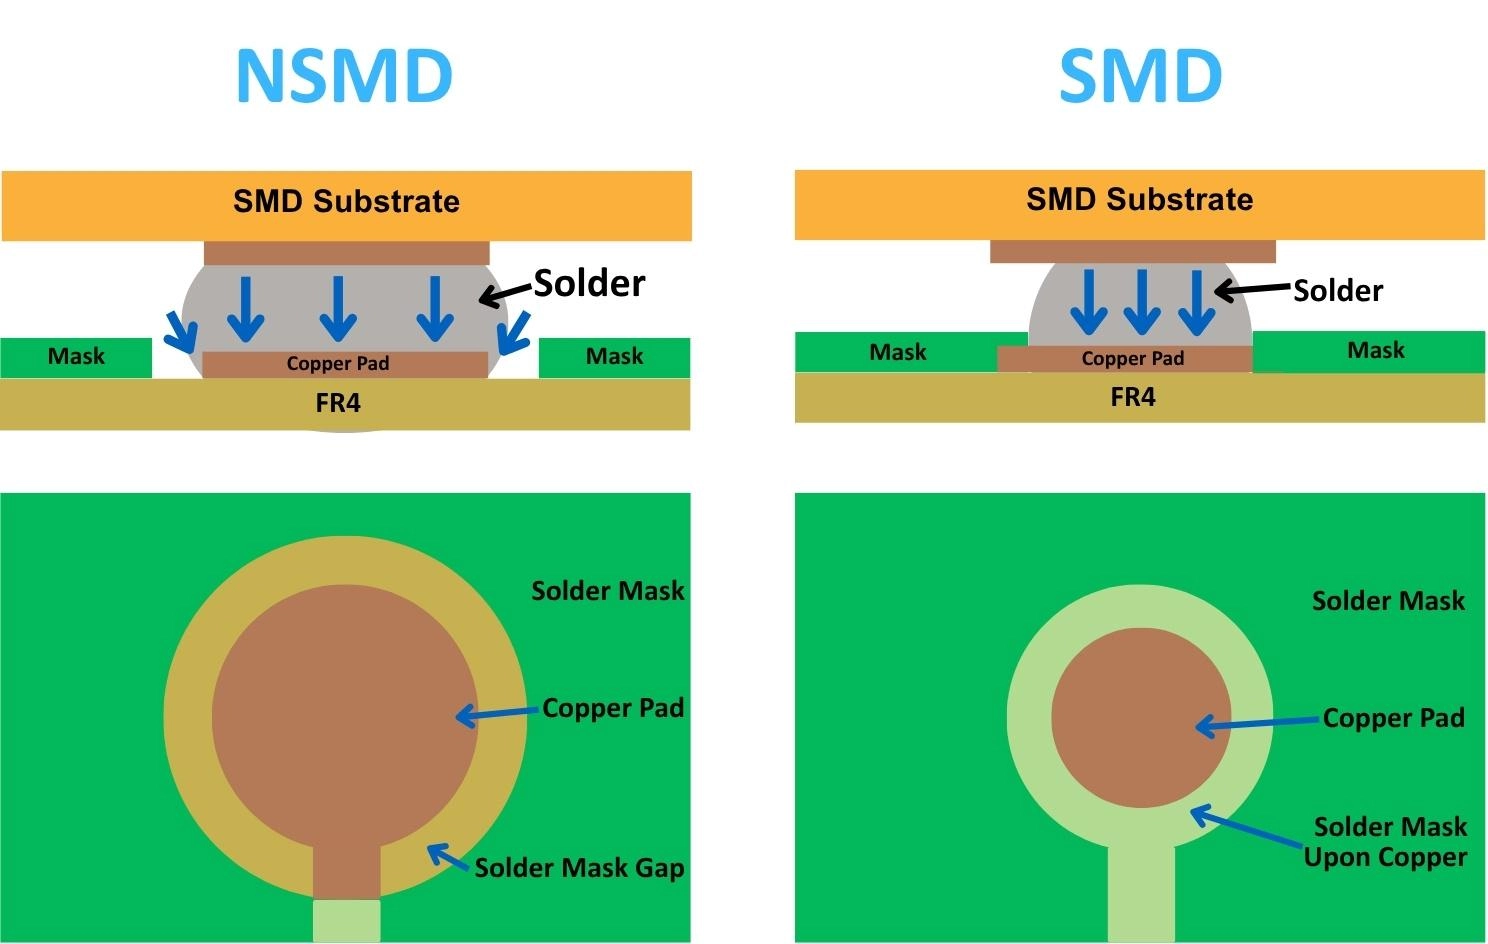
Abbildung: Unterschied beim Löten zwischen SMD und NSMD
5. Kontrolle der Feuchtigkeitsempfindlichkeitsstufe (MSL) und des Backens von Bauteilen
Feuchtigkeit, die im BGA-Gehäuse oder PCB-Substrat eingeschlossen ist, wird während des Reflows zu Dampf und trägt zur Lunkerbildung bei.
● Praktischer Tipp: Backen Sie BGA-Bauteile vor der Bestückung immer gemäß den J-STD-033-Standards, wenn sie Feuchtigkeit ausgesetzt waren. JLCPCB befolgt strenge Lagerungsprotokolle, um sicherzustellen, dass die Bauteile vor der Montage trocken sind.
6. Verwendung von POFV (Plated Over Filled Via) für Via-in-Pad-Designs
Wenn Ihr Design das Platzieren von Vias direkt unter den BGA-Kugeln erfordert (üblich bei Bauteilen mit 0,4 mm Rastermaß), müssen Sie die POFV-Technologie verwenden.
● Das Risiko: Das standardmäßige Abdecken mit Lötstoppmaske ist unzureichend; die Luft wird durch die Maske brechen.
● Die Lösung: Der POFV-Prozess von JLCPCB füllt das Via mit Epoxidharz und beschichtet es mit Kupfer, wodurch eine flache, luftdichte Oberfläche entsteht, die via-induzierte Lunkerbildung eliminiert.
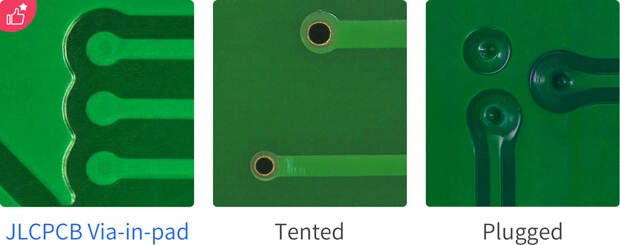
Abbildung: JLCPCB Via-in-Pad im Vergleich zu abgedecktem und verschlossenem Via
7. Richtige Handhabung der Lotpaste
Stellen Sie sicher, dass die Lotpaste vor dem Öffnen des Glases natürlich Raumtemperatur erreichen kann. Das Öffnen kalter Paste führt zu Kondensation (Wasser), die eine Hauptquelle für Voids darstellt.
Wie JLCPCB die BGA-Lunkerbildung in der Massenproduktion kontrolliert
Die Handhabung von BGAs erfordert eine Synergie aus fortschrittlicher Ausrüstung und erfahrener Technik.
● Präzision: Wir unterstützen feinpitchige BGAs bis zu 0,35mm.
● Verifizierung: Die Röntgenprüfung ist ein Standardverfahren, kein teures Extra.
● Effizienz: Unsere Smart Factories optimieren Reflow-Profile basierend auf Ihrer spezifischen Stückliste (BOM) und PCB-Dicke.
Mehr erfahren: JLCPCB PCB-Bestückungsfähigkeiten
Bereit für die Fertigung hochwertiger Leiterplatten?
Egal, ob Sie ein komplexes IoT-Gerät prototypisieren oder die Produktion hochskalieren, JLCPCB bietet das technische Know-how und die strenge Qualitätskontrolle, um jedes Mal void-freie, zuverlässige Bestückungen zu liefern.
Laden Sie noch heute Ihre Gerber-Dateien bei JLCPCB hoch, um ein sofortiges Angebot zu erhalten, und profitieren Sie von professionellem SMT-Bestückungsservice.Jetzt Angebot einholen
Röntgenprüfung (AXI) zur Erkennung und Analyse von BGA-Voids
Da BGA-Verbindungen zwischen dem Bauteil und der Leiterplatte eingebettet sind, ist die visuelle Inspektion (AOI) nutzlos. Sie können die Voids mit bloßem Auge nicht sehen.
Deshalb ist die automatisierte Röntgenprüfung (AXI) für eine zuverlässige BGA-Bestückung obligatorisch. Röntgenstrahlen durchdringen das Silizium- und FR4-Material, werden jedoch von der Blei/Zinn-Legierung blockiert. Auf einem Röntgenbild erscheint die Lotkugel dunkel, während der Void als hellerer, weißerer Punkt innerhalb der Kugel erscheint.
Bei JLCPCB verwenden wir hochauflösende Röntgenprüfung für alle PCBA-Aufträge mit BGA-Bauteilen. Unsere Qualitätssicherungsingenieure (QA) messen den Void-Prozentsatz anhand der IPC-Standards. Wenn eine Platine den Sicherheitsschwellenwert überschreitet, wird sie zur Nacharbeit oder Ablehnung markiert, bevor sie jemals an Sie versendet wird.
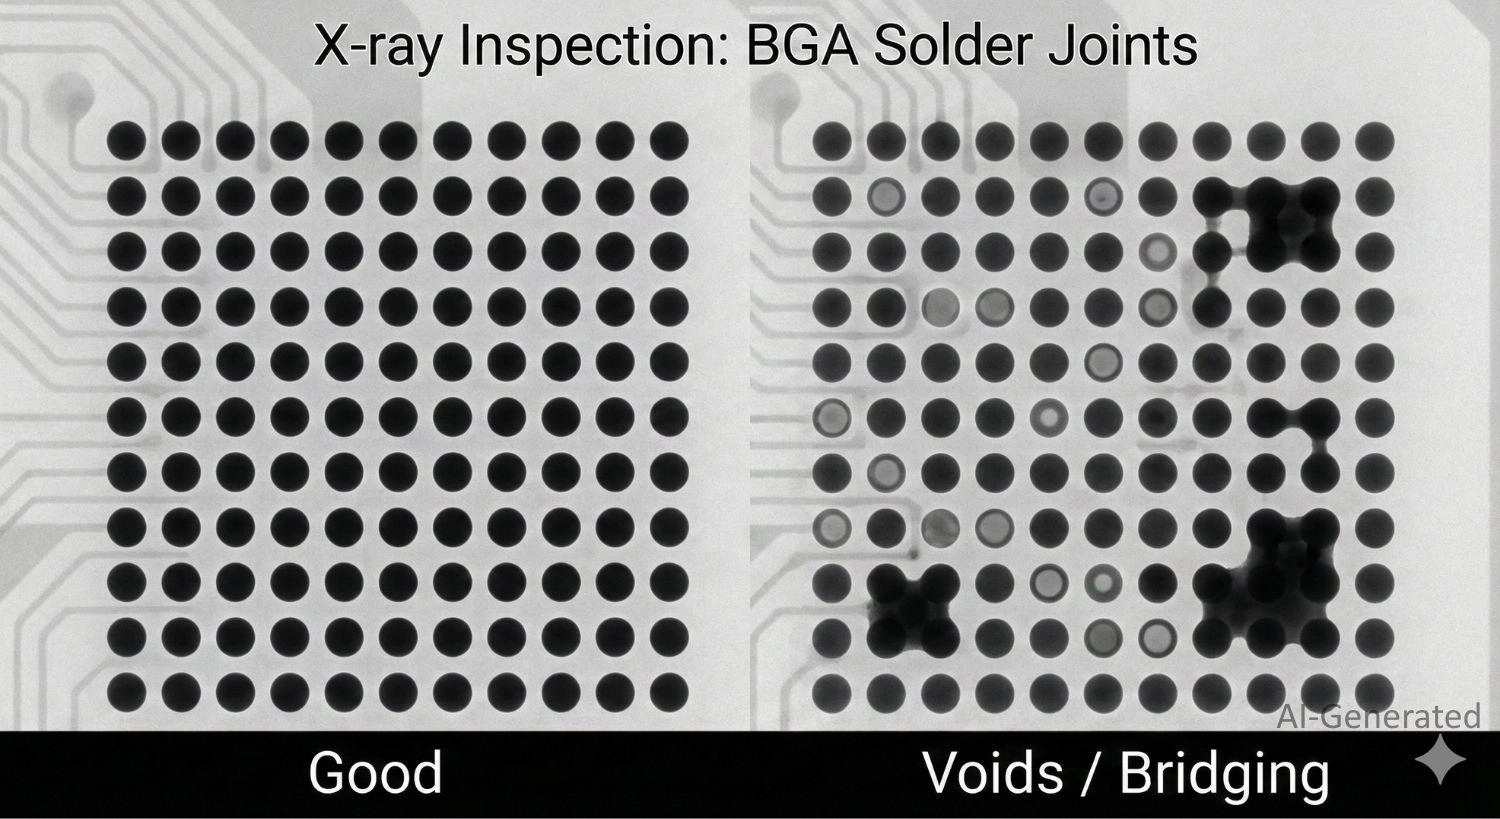
Abbildung: 2D-Röntgenprüfbild, das die BGA-Void-Erkennung in einer Ball-Grid-Array-Bestückung zeigt.
Häufig gestellte Fragen (FAQs) zur BGA-Lunkerbildung
F1: Ist es möglich, eine 0%ige BGA-Lunkerbildung zu erreichen?
In einer praktischen Fertigungsumgebung ist es aufgrund der Physik der Flussmittel-Entgasung äußerst schwierig, eine 0%ige Lunkerbildung über ein gesamtes BGA-Bauteil zu erreichen. Selbst IPC-Klasse-3-Standards (Hohe Zuverlässigkeit) erlauben eine gewisse Lunkerbildung (bis zu 25% Fläche). Das Ziel ist nicht die vollständige Eliminierung, sondern die Kontrolle von Größe und Position der Voids, um sicherzustellen, dass sie die mechanische oder elektrische Integrität nicht beeinträchtigen.
F2: Entfernt das Backen von Bauteilen BGA-Voids?
Das Backen von Bauteilen vor der Bestückung (MSL-Kontrolle) entfernt Feuchtigkeit aus dem Gehäuse und verhindert so das "Popcorning" (Aufplatzen des Bauteilkörpers). Dies eliminiert zwar feuchtigkeitsbedingte Dampfblasen, verhindert jedoch nicht Voids, die durch die Entgasung des Flussmittels in der Lotpaste verursacht werden. Sowohl eine ordnungsgemäße Lagerung der Bauteile als auch ein korrektes Reflow-Profil sind erforderlich.
F3: Können BGA-Voids nach der Bestückung repariert werden?
Ja, aber es ist ein invasiver Prozess. Wenn die Röntgenprüfung eine übermäßige Lunkerbildung feststellt, muss das gesamte BGA-Bauteil mit einer Heißluft-Reparaturstation entlötet, die Stelle gereinigt (nachbearbeitet) und ein neues Bauteil aufgelötet werden. Wiederholte Nacharbeit kann die PCB-Pads thermisch belasten. Daher ist es besser, es beim ersten Mal durch den kontrollierten Prozess von JLCPCB richtig zu machen.
F4: Warum sind bleifreie (RoHS) Bestückungen anfälliger für Lunkerbildung?
Bleifreie Lotlegierungen (wie SAC305) haben eine höhere Oberflächenspannung und erfordern höhere Reflow-Temperaturen als herkömmliches Zinn-Blei-Lot. Die höhere Oberflächenspannung macht es für Gasblasen schwieriger, sich aus dem geschmolzenen Metall zu lösen, wodurch sie eingeschlossen werden. Darüber hinaus kann die erforderliche höhere Hitze dazu führen, dass das Flussmittel aggressiver verdampft.
F5: Wie beeinflusst die PCB-Oberflächenbeschaffenheit die Lunkerbildung?
Die Ebenheit und der Oxidationsgrad des Pads sind wichtig. ENIG (Chemisch Nickel Immersionsgold) wird für BGAs im Allgemeinen bevorzugt, da es perfekt eben ist. Wenn jedoch die Gold/Nickel-Grenzfläche beeinträchtigt ist (Black Pad), kann dies planare Mikro-Voids verursachen. HASL (Heißluftverzinnen) ist weniger eben, was zu ungleichmäßigem Pastendruck führen und indirekt Voids verursachen kann.
F6: Wie viel BGA-Lunkerbildung ist zu viel?
Für die meisten Anwendungen sollte die BGA-Lunkerbildung gemäß den allgemein anerkannten IPC-Standards unter 25% der Lötstellenfläche gehalten werden.
F7: Warum schlägt das BGA-Reballing bei Feldreparaturen oft fehl?
BGA-Reballing im Feld schlägt oft fehl, weil standardmäßige Reparaturwerkstätten nicht über das präzise Temperaturprofil und die Röntgenprüfung verfügen, die in Fabriken verwendet werden. Ohne gleichmäßige Erwärmung verzieht sich die Leiterplatte oft, was verhindert, dass die Hunderte von mikroskopisch kleinen Lotkugeln einen konsistenten Kontakt herstellen.
Darüber hinaus kann eingeschlossene Feuchtigkeit während des Reflow-Prozesses dazu führen, dass der Chip intern aufplatzt (der "Popcorn-Effekt"). Letztendlich können diese "blinden" Reparaturen die für eine langfristige Zuverlässigkeit erforderliche Sub-Mikron-Ausrichtung nicht garantieren.
Fazit
Die Prävention von BGA-Voids ist ein ganzheitlicher Ansatz, der Design (DFM), Prozess (Profil) und Materialien (Paste) kombiniert. Durch die Umsetzung dieser Strategien – Optimierung Ihres Reflow-Profils, Auswahl der richtigen Paste, Verwendung der POFV-Technologie und Einhaltung strenger Handhabungsprotokolle – können Sie das Risiko von Feldausfällen drastisch reduzieren.