So verwenden Sie Lotpaste: Schablone, Spritze und Lötkolben-Methoden
12 min
- Bevor Sie beginnen: So wählen und bereiten Sie Lotpaste vor
- Methode 1: So verwenden Sie Lotpaste mit einer Schablone (Beste Praxis)
- Methode 2: So verwenden Sie Lotpaste mit einer Spritze
- Methode 3: So verwenden Sie Lotpaste mit einem Lötkolben
- So führen Sie nach dem Auftragen einen Reflow der Lotpaste durch
- Fehlerbehebung: So beheben Sie häufige Lotpastendefekte
- So handhaben und reinigen Sie Lotpaste sicher
- Wann Sie Lotpaste NICHT manuell verwenden sollten
- Fazit
- Häufig gestellte Fragen zu Lotpaste
Wichtige Erkenntnisse: So verwenden Sie Lotpaste
- Lotpaste muss vor der Bauteilplatzierung aufgetragen und mit einem kontrollierten Wärmeprofil aufgeheizt werden.
- Der Schablonendruck liefert die gleichmäßigsten und zuverlässigsten Ergebnisse.
- Manuelle Methoden (Spritze oder Lötkolben) sind nur für Anwendungen mit geringer Dichte oder Reparaturarbeiten geeignet.
Lotpaste ist das Fundament der modernen Elektronikmontage. Einfach ausgedrückt ist es eine Mischung aus mikroskopisch kleinen Lotkugeln und Flussmittel, die zu einer cremigen Konsistenz vermengt sind. Im Gegensatz zu herkömmlichem Drahtlot wird sie aufgetragen, bevor die Bauteile platziert werden, und wirkt als temporärer Klebstoff, bevor sie schmilzt, um dauerhafte elektrische Verbindungen zu bilden.
Die korrekte Anwendung ist äußerst wichtig, da die meisten SMT-Defekte wie Brücken, kalte Lötstellen und das Verrutschen von Bauteilen entweder durch ein falsches Lotvolumen oder eine schlechte Handhabung verursacht werden. JLCPCB verwendet automatisierte Jet-Drucker und 3D- SPI (Lötpasteninspektion), um Perfektion zu gewährleisten.
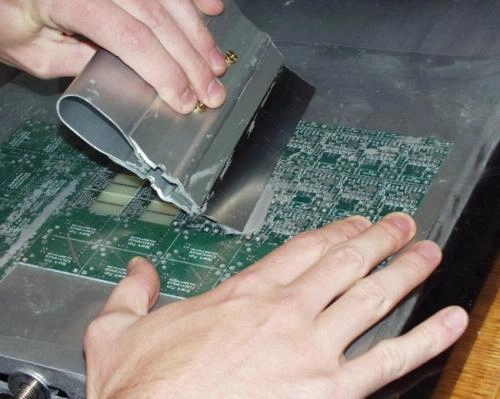
Auftragen von Lotpaste auf die Schablone
Bevor Sie beginnen: So wählen und bereiten Sie Lotpaste vor
Bevor Sie die Spritze zusammendrücken, stellen Sie sicher, dass Sie das richtige Material haben und es einsatzbereit ist.
So wählen Sie die richtige Lotpaste
Nicht alle Pasten sind gleich. Für allgemeine SMT-Arbeiten ist SAC305 (Sn96.5/Ag3.0/Cu0.5) der Industriestandard für bleifreie Montage. Wenn Sie Reparaturarbeiten durchführen, bei denen niedrigere Temperaturen erforderlich sind, ist bleihaltige Paste (Sn63/Pb37) einfacher zu verwenden, birgt jedoch Gesundheitsrisiken.
Sie müssen auch die richtige Partikelgröße (Typ) wählen.
- Typ 3: Standard für die meisten Bauteile.
- Typ 4: Feineres Pulver, unerlässlich für kleine Bauteile (0402 und kleiner).
Hinweis: JLCPCBs SMT-Bestückung verwendet in der Regel bleifreie Lotpaste vom Typ 4, die für Feinstruktur-Bauteile optimiert ist, eine gleichmäßige Schablonenfreigabe gewährleistet und Brückenbildung minimiert.
| Pastentyp | Partikelgröße | Am besten geeignet für | Grund |
|---|---|---|---|
| Typ 3 | 25–45 µm | 0603, 0805, SOIC | Guter Fluss, geringere Kosten, Standard-Haltbarkeit. |
| Typ 4 | 20–38 µm | 0402, 0201, uBGA | Bessere Freigabe aus winzigen Schablonenöffnungen. |
Hinweis: Für das manuelle Löten wird "No-Clean"-Flussmittel wärmstens empfohlen, damit Sie die Platine nach dem Reflow nicht aggressiv waschen müssen.
So bereiten Sie Lotpaste richtig vor
1. Natürlich auftauen lassen: Entnehmen Sie die Paste 3–4 Stunden vor Gebrauch aus dem Kühlschrank. Öffnen Sie das Glas/die Spritze nicht im kalten Zustand. Wenn Sie es kalt öffnen, kondensiert Feuchtigkeit aus der Luft auf der Paste, was beim Erhitzen zu "Lötkugeln" führt.
2. Vorsichtig mischen: Wenn Sie ein Glas verwenden, mischen Sie es 1 Minute lang vorsichtig, damit das Flussmittel gleichmäßig verteilt wird.
Hinweis: Nach dem Auftragen der Paste auf die Schablone kann sie etwa 4–8 Stunden lang verarbeitet werden, bis sie austrocknet. Aber Luftfeuchtigkeit und Temperatur können dies auf 2–3 Stunden reduzieren.
Wichtige Werkzeuge für die Verwendung von Lotpaste
- Lotpaste: (Spritze oder Glas).
- Schablone: Lasergeschnittene Edelstahlschablonen sind am besten. JLCPCB bietet diese mit "Elektropolieren" an, um die Wände zu glätten und eine bessere Pastenfreigabe zu erzielen.
- Rakel: Eine Metallklinge oder sogar eine alte Kreditkarte.
- Pinzette: Feine Spitze zum Platzieren der Bauteile.
- Wärmequelle: Heißluftgebläse, Reflow-Heizplatte oder ein spezieller Reflow-Ofen.
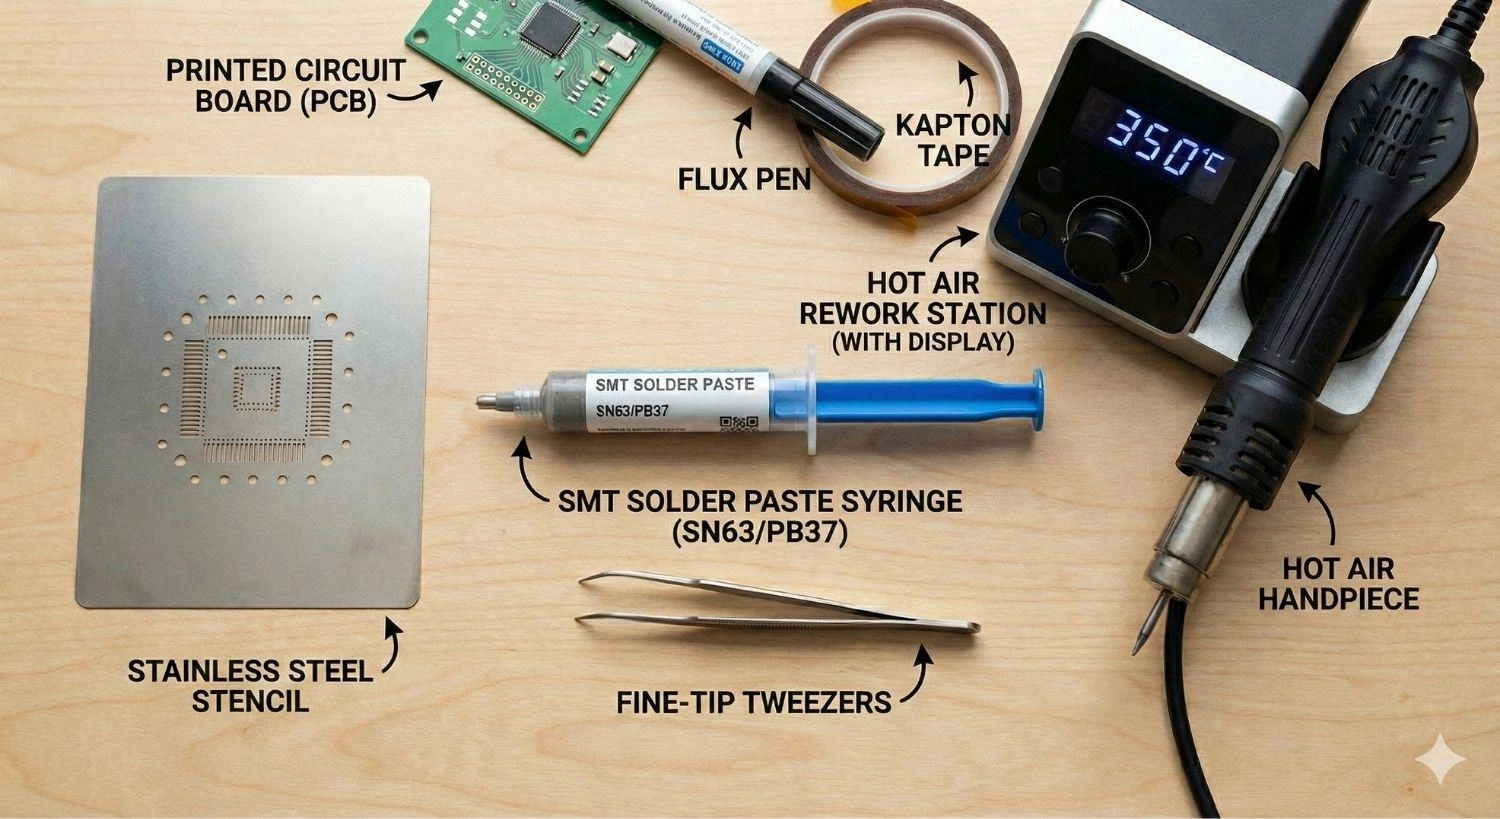
Wichtige Werkzeuge für das Auftragen von Lotpaste
Hinweis
Es gibt drei Hauptmethoden zum Auftragen von Lotpaste, abhängig von Ihren Werkzeugen und der Komplexität Ihrer Leiterplatten.
Methode 1: So verwenden Sie Lotpaste mit einer Schablone (Beste Praxis)
Dies ist die zuverlässigste Methode und ahmt den professionellen Prozess bei JLCPCB nach. Eine personalisierte Schablone stellt sicher, dass jedes Pad das präzise, mathematisch erforderliche Pastenvolumen erhält.
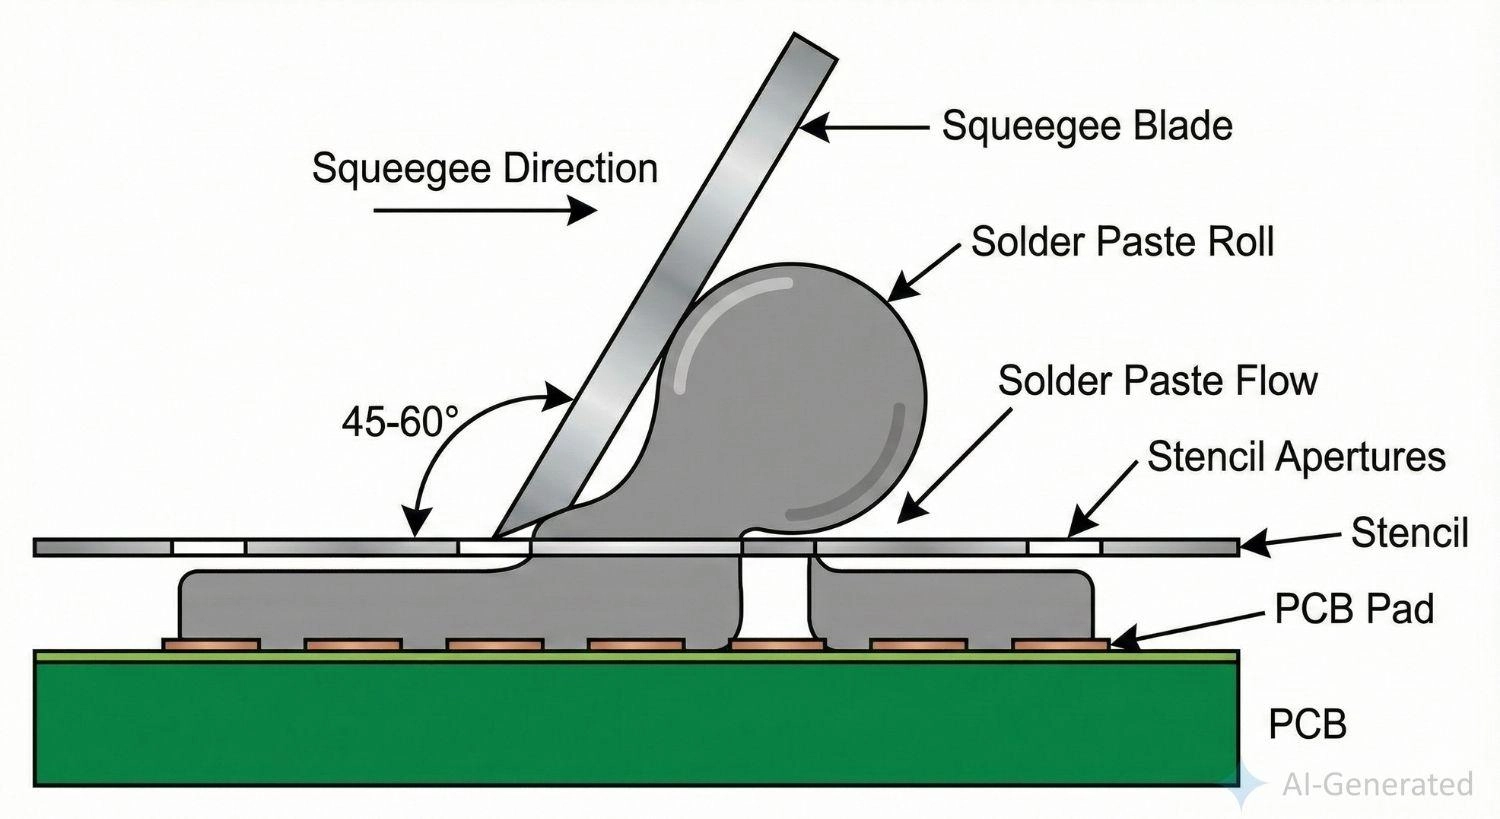
SMT-Schablonendruckprozess, bei dem die Winkel der Rakel und der Lotpaste in die Öffnungen fließen.
Verwendung von Lotpaste mit einer Schablone: Eine Schritt-für-Schritt-Anleitung
- Ausrichten & Befestigen: Kleben Sie Ihre Leiterplatte auf eine ebene Fläche. Legen Sie Restplatinen darum herum, um eine ebene "Umgebung" zu schaffen. Kleben Sie die Schablone über die Leiterplatte und richten Sie die Löcher exakt auf den Pads aus.
- Paste auftragen: Drücken Sie einen Pastenwulst auf die Schablone (über dem Muster, nicht darauf).
- Der Abzug: Halten Sie Ihren Schaber/Rakel in einem 45°-Winkel. Ziehen Sie die Paste mit festem, gleichmäßigem Druck über das Muster. Sie möchten die Löcher füllen, keine dicke Schicht auf der Schablone hinterlassen.
- Abheben: Heben Sie die Schablone senkrecht nach oben. Ziehen Sie sie nicht.
- Prüfen: Die Pastenablagerungen sollten wie kleine saubere Ziegelsteine auf den Pads aussehen.
- Platzieren & Reflow: Positionieren Sie die Bauteile und wenden Sie dann sofort Wärme an.
Häufige Fehler:
- Zu viel Druck: Lotmaterial wird aus den Löchern geschabt (Lotmangel).
- Zu wenig Druck: Hinterlässt eine dünne Pastenschicht auf der Schablone (Kurzschluss).
- Fehlausrichtung: Wenn die Paste die Lötstoppmaske berührt, kann dies zu Lötkugeln führen.
Methode 2: So verwenden Sie Lotpaste mit einer Spritze
Am besten geeignet für Reparaturen oder Einzelprototypen, bei denen die Bestellung einer Schablone nicht machbar ist.
Auftragen von Lotpaste mit einer Spritze: Eine Schritt-für-Schritt-Anleitung
- Nadelauswahl: Wählen Sie eine rosa (#20) oder blaue (#22) konische Spitze.
- Dosieren: Halten Sie die Spritze aufrecht. Üben Sie leichten Druck aus, sodass ein winziger Punkt auf jedem Pad entsteht.
- Volumenkontrolle: Versuchen Sie, nur 50-60 % des Pads zu bedecken. Beim Schmelzen verteilt sich die Paste.
- Platzieren: Setzen Sie das Bauteil darauf. Drücken Sie nicht fest nach unten.
- Reflow: Mit Heißluft erhitzen.
Praktischer Tipp: Verwenden Sie keine Spritze für QFN- oder BGA-Gehäuse. Es ist unmöglich, das Volumen von Hand gleichmäßig zu halten, was zu versteckten Kurzschlüssen führt. Verwenden Sie für diese Teile immer eine Schablone.
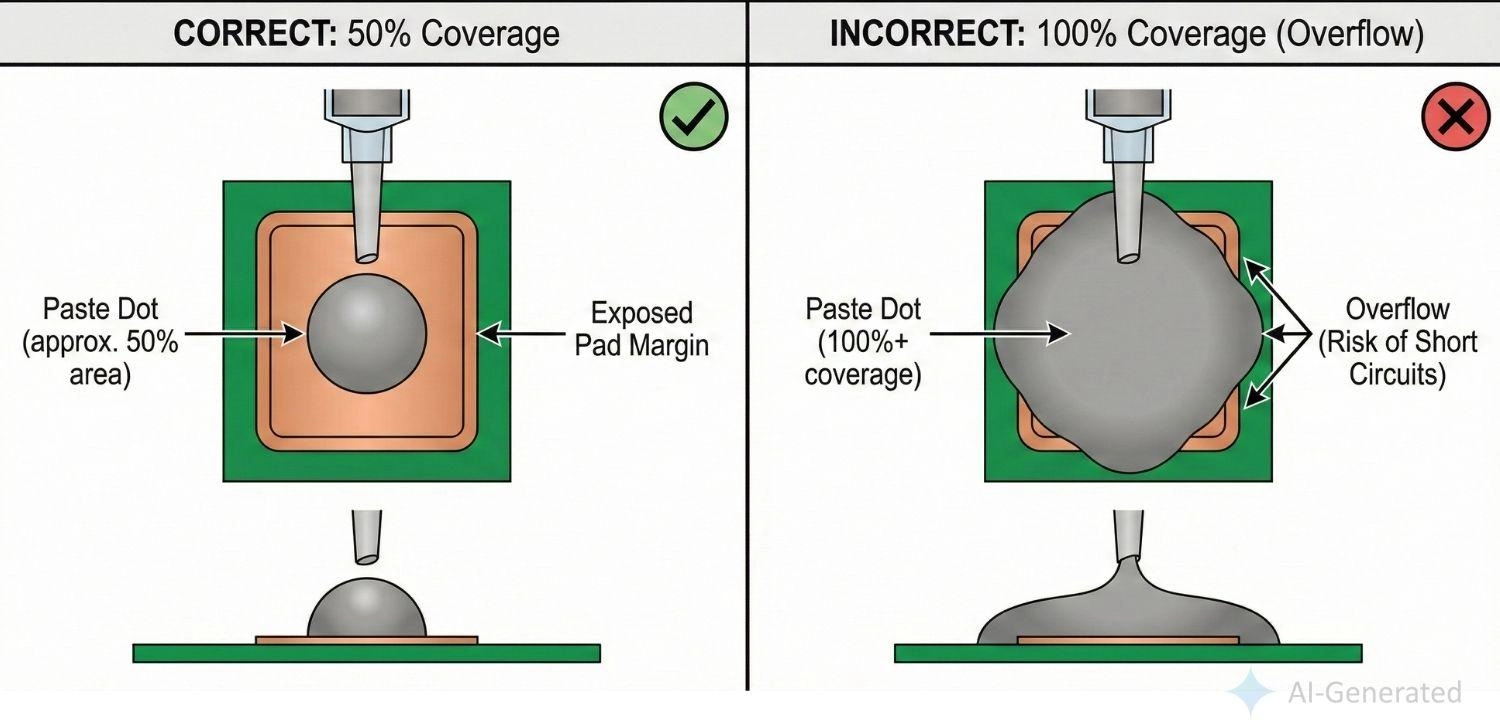
Verwendung von Lotpaste mit einer Spritze
Methode 3: So verwenden Sie Lotpaste mit einem Lötkolben
Dies ist eine spezielle Methode, die für schnelle Reparaturen oder zur vorübergehenden Befestigung großer Teile verwendet werden kann.
So geht's:
- Tragen Sie eine winzige Menge Paste auf das Pad auf (und wenn möglich auf die Bauteilanschlussleitung).
- Heizen Sie das Pad leicht vor, indem Sie die Lötkolbenspitze in der Nähe halten.
- Berühren Sie das Pad (nicht direkt die Paste) mit der Spitze des Lötkolbens. Die Wärme fließt, bringt das Flussmittel zum Arbeiten und schmilzt die Paste in die Verbindung.
Warnungen:
- Spritzer: Wenn ein heißer Lötkolben (350°C+) feuchte Paste direkt berührt, können die Lösungsmittel sofort verdampfen, was dazu führt, dass heißes Lot umherspritzt.
- Flussmittelverbrennung: Überhitzung zerstört das Flussmittel, bevor es das Oxid reinigen kann, was zu einer körnigen Verbindung führt.
So führen Sie nach dem Auftragen einen Reflow der Lotpaste durch
Das Auftragen der Paste ist nur die halbe Miete. Sie müssen sie richtig erhitzen (Reflow), um eine feste elektrische Verbindung zu erzeugen. Professionelle Bestückungsfirmen wie JLCPCB verwenden Stickstofföfen mit 10 Zonen, um dieses Profil perfekt zu steuern, aber Sie können es zu Hause nachahmen.
Mehr erfahren: Reflow-Lötprinzipien und Vorsichtsmaßnahmen
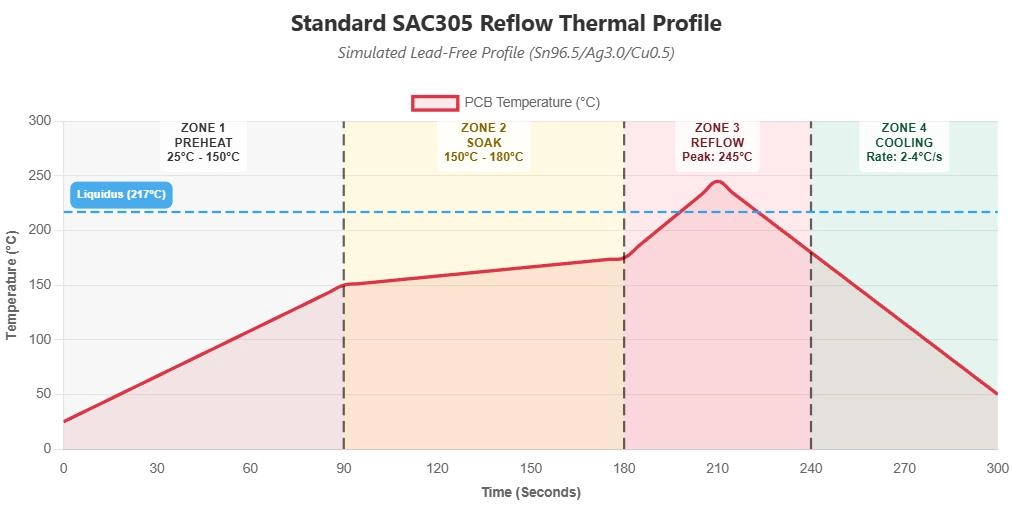
Das Reflow-Profil der Lotpaste mit Temperaturzonen: Vorheizen, Einweichen, Reflow und Abkühlen.
#1: Verwendung eines Heißluftgebläses
- Stellen Sie den Luftstrom auf mittel ein (damit Sie keine Bauteile wegblasen).
- Heizen Sie den gesamten Platinenbereich etwa eine halbe Minute lang auf ungefähr 150°C vor.
- Konzentrieren Sie die Wärme auf das Bauteil und bewegen Sie die Düse in Kreisen. Halten Sie die Heißluftdüse 3–5 cm entfernt, um zu vermeiden, dass Bauteile von den Pads geblasen oder überhitzt werden.
- Visueller Hinweis: Achten Sie darauf, dass die graue Paste zu silbrig und glänzend wird. Dies ist die "Benetzungs"-Aktion. Entfernen Sie die Wärme, sobald alle Verbindungen glänzend sind.
#2: Verwendung einer Reflow-Platte oder eines Mini-Ofens
- Legen Sie die Leiterplatte auf die kalte Platte/in den kalten Ofen.
- Stellen Sie die Temperatur auf ~230°C (für Sn63) oder ~250°C (für SAC305) ein.
- Lassen Sie es hochfahren. Sie werden zuerst das Flussmittel sprudeln sehen, dann schmilzt das Lot.
- Nachdem das Lot geschmolzen ist, schalten Sie die Heizung aus und lassen Sie es von selbst abkühlen. Blasen Sie nicht darauf, da schnelles Abkühlen Keramikkondensatoren zerstören könnte.
So erkennen Sie, ob der Reflow der Lotpaste erfolgreich war (Checkliste zur Sichtprüfung)
- Selbstausrichtung: Wenn das Lot schmilzt, zieht die Oberflächenspannung das Bauteil natürlich in die Mitte des Pads. Wenn Sie sehen, dass sich das Teil leicht an seinen Platz bewegt, ist dies ein Zeichen für gute Benetzung.
- Gute Verbindungen: Die Verbindungen sind glatt, glänzend und konkav (Hohlkehlenform).
- Schlechte Verbindungen: Die Verbindungen erscheinen matt, körnig oder kugelförmig (Nichtbenetzung oder kalte Lötstelle).
Fehlerbehebung: So beheben Sie häufige Lotpastendefekte
Ingenieure, unabhängig von ihrer Erfahrung, stoßen auf Probleme. Hier ist eine Anleitung für schnelle Lösungen.
| Problem | Wahrscheinliche Ursache | Schnelle Lösung |
|---|---|---|
| Brückenbildung (Kurzschlüsse) | Zu viel Paste aufgetragen oder Schablone verschmiert. | Überschüssiges Lot mit Kupferlitze entfernen. Verwenden Sie beim nächsten Mal eine dünnere Schablone. |
| Kalte Lötstelle | Unzureichende Hitze; die Paste ist nicht vollständig geschmolzen. | Erhitzen Sie die Verbindung mit Flussmittel erneut. Stellen Sie sicher, dass das Profil die Spitzentemperatur erreicht. |
| Schlechte Benetzung | Oxidierte Pads oder alte Paste. | Pads mit Alkohol reinigen; vor dem Erhitzen frisches Flussmittel hinzufügen. |
| Tombstoning (Grabstein-Effekt) | Ungleichmäßige Erwärmung (ein Pad schmilzt vor dem anderen). | Erhitzen Sie die Leiterplatte gleichmäßiger (verwenden Sie eine Heizplatte). Überprüfen Sie das Pad-Design. |
| Lötkugeln | Zu schnelles Erhitzen (explosives Sieden). | Verlängern Sie die "Vorheiz"-Phase, damit die Lösungsmittel langsam trocknen können. |
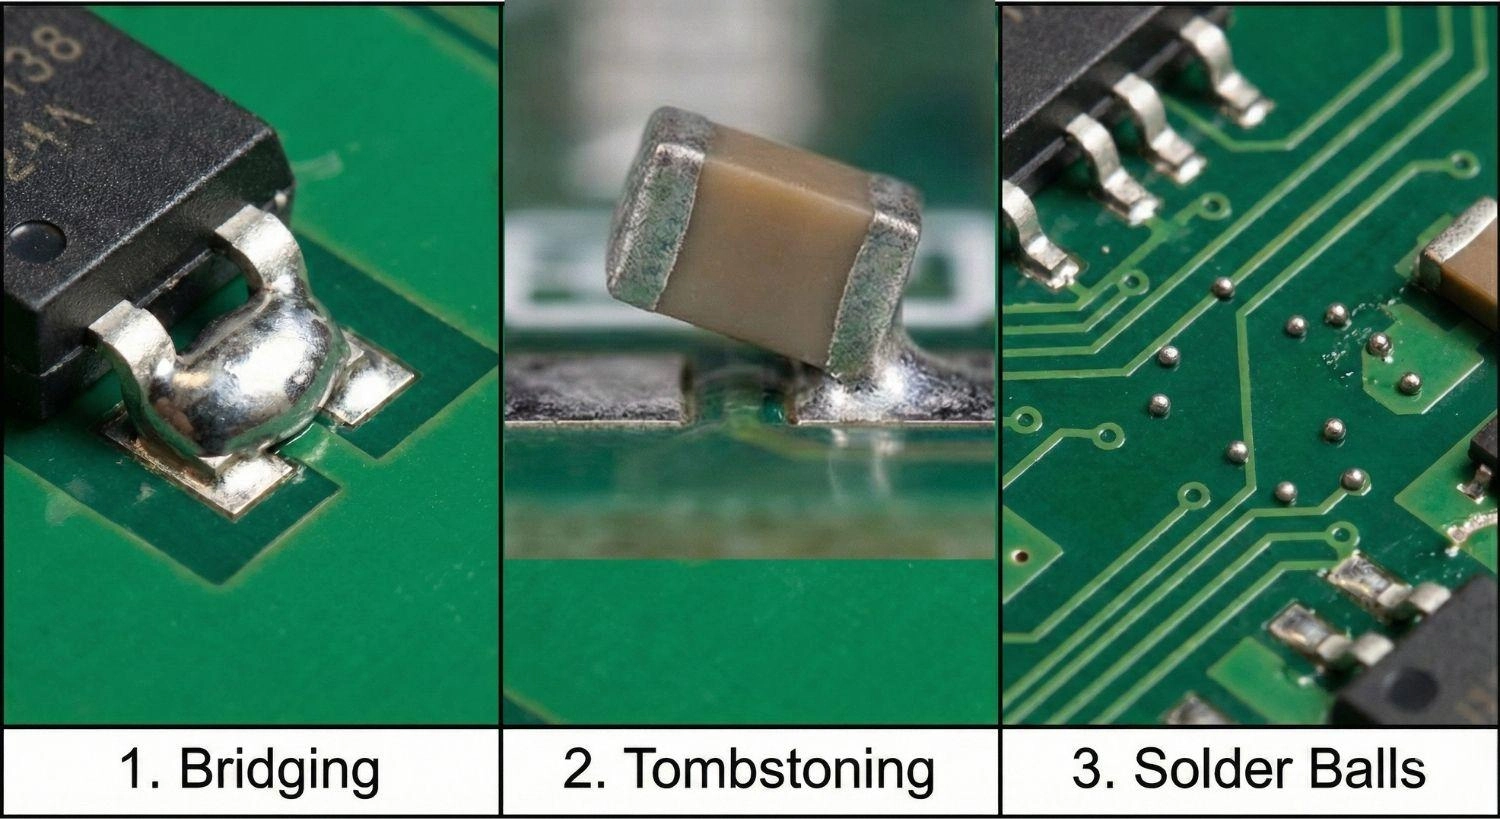
Häufige SMT-Lotpastendefekte: Brückenbildung, Tombstoning und Lötkugeln.
So handhaben und reinigen Sie Lotpaste sicher
Lotpaste enthält Chemikalien und Metalle, die Vorsicht erfordern.
- Reinigen Sie sofort: Unausgehärtete Paste lässt sich leicht mit Isopropylalkohol (IPA) abwischen. Ausgehärtete Paste ist sehr schwer zu entfernen.
- Nicht wiederverwenden: Wenn Paste auf der Schablone war, schöpfen Sie sie nicht zurück in das frische Glas. Lagern Sie sie in einem "Abfall"-Glas.
- Sicherheit: Das Flussmittel kann die Haut reizen, und Blei (bei Verwendung bleihaltiger Paste) ist giftig. Tragen Sie immer Handschuhe und waschen Sie Ihre Hände gründlich. Verwenden Sie beim Reflow einen Absauger.
Wann Sie Lotpaste NICHT manuell verwenden sollten
- Feinstruktur-ICs: Bei Rastermaßen unter 0,5 mm ist es praktisch unmöglich, manuell zu schablonieren, ohne einen Kurzschluss zwischen den Pads zu erzeugen.
- QFN / Wärme-Pads: Es ist schwierig, die Pastenbedeckung auf großen Massepads manuell zu kontrollieren, was dazu führt, dass Teile schwimmen oder kippen.
- BGA-Bauteile: Diese Verbindungen müssen durch Röntgenuntersuchung verifiziert werden.
Die professionelle Alternative: JLCPCB bietet kostengünstige SMT-Dienstleistungen an, bei denen wir uns um alles kümmern:
- Automatischer Druck: Präzise elektropolierte Schablonen.
- Typ 4 Paste: Standard für hochpräzise Platinen.
- 3D-SPI: Wir prüfen jedes einzelne Pad auf Volumen und Versatz.
- Reflow-Öfen: JLCPCB setzt moderne, mehrzonige Reflow-Öfen ein, die für eine gleichmäßige thermische Kontrolle gebaut sind.
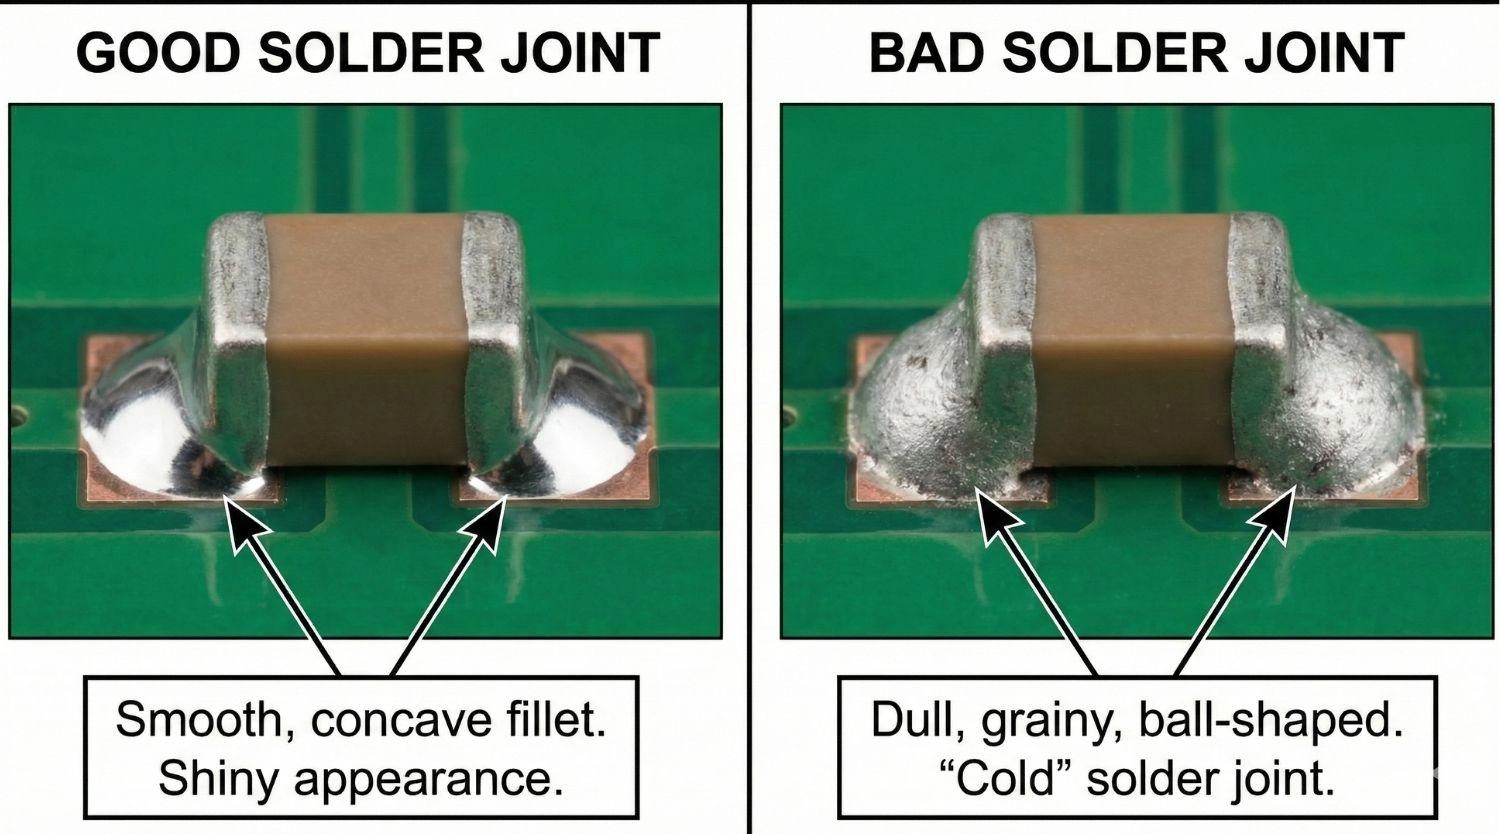
Vergleich einer guten glänzenden Lötverbindung mit einer schlechten kalten Lötstelle.
Fazit
Die Fähigkeit zu erlernen, Lotpaste aufzutragen, eröffnet einen völlig neuen Bereich des Elektronikdesigns, der die Verwendung kleinerer, leistungsfähigerer Bauteile ermöglicht. Die Methode hängt von Ihrer Ausrüstung ab: eine Schablone für perfekte Qualität, eine Spritze für schnelles Prototyping oder einen Lötkolben für Reparaturen.
Die endgültige Qualität hängt jedoch immer vom Heizprofil und der präzisen Auftragsmenge ab. Für komplexe, hochdichte Platinen ersparen Sie sich den Ärger mit der Fehlersuche bei Brücken und kalten Lötstellen, indem Sie den PCBA-Service von JLCPCB nutzen.
Häufig gestellte Fragen zu Lotpaste
F: Wie viel Lotpaste sollte verwendet werden?
Bei manueller Spritzenapplikation ist ein Punkt, der etwa die Hälfte der Padfläche bedeckt, das Ziel. Die Höhe sollte ungefähr 0,1 mm betragen. Bei Verwendung einer Schablone legt die Dicke der Schablone das Volumen automatisch fest.
F: Kann ich Lotpaste zweimal einem Reflow unterziehen?
Technisch gesehen ja, aber es ist riskant. Erneutes Erhitzen erhöht die Dicke der intermetallischen Schicht, was die Verbindung spröde machen kann. Es erschöpft auch das Flussmittel. Beim Nacharbeiten immer frisches Flussmittel hinzufügen.
F: Was ist die beste Temperatur für Lotpaste?
Für bleihaltige Paste (Sn63/Pb37) sollte die Spitzentemperatur etwa 210–220°C betragen. Für bleifreie Paste (SAC305) sollte die Spitze etwa 235–245°C erreichen.
F: Wie lange kann Lotpaste vor dem Reflow auf der Leiterplatte bleiben?
Im besten Fall sollte die Bestückung innerhalb von zwei Stunden nach dem Auftragen der Paste erfolgen. Bei längerer Zeit verdunsten die Flussmittellösungsmittel und die Paste wird "klebtrocken", was zu schlechter Benetzung und Problemen bei der Bauteilhaftung führt.
F: Ist Lotpaste oder Drahtlot besser für SMD?
Lotpaste ist für die SMD-Bestückung weitaus überlegen, da Sie Bauteile flach auf der Platine platzieren und alle gleichzeitig einem Reflow unterziehen können. Drahtlot erfordert, das Teil mit einer Pinzette zu halten, während Sie den Lötkolben und den Draht manipulieren, was bei winzigen Teilen schwierig ist.