Kalte Lötstelle: Der vollständige technische Leitfaden zu Ursachen, Erkennung und Vorbeugung
12 min
- Was ist eine kalte Lötstelle?
- Wie sieht eine kalte Lötstelle aus?
- Warum sind kalte Lötstellen gefährlich?
- Was verursacht eine kalte Lötstelle?
- Wie man eine kalte Lötstelle identifiziert
- Wie man eine kalte Lötstelle repariert
- Wie man kalte Lötstellen in der PCB-Bestückung verhindert
- Kalte Lötstelle vs. andere Lötfehler
- Industriestandards für kalte Lötstellen
- Fazit
- FAQs zu kalten Lötstellen
Kalte Lötstellen gehören zu den häufigsten — und gefährlichsten — Lötfehlern in der PCB-Bestückung.
Sie sehen oft harmlos aus, können jedoch intermittierende Ausfälle, unerwartete Widerstandsspitzen und Feldrückläufer verursachen, lange nachdem ein Produkt den initialen Test bestanden hat. In vibrationsanfälligen oder thermisch belasteten Umgebungen kann eine einzige kalte Lötstelle ein gesamtes System zum Ausfall bringen.
Dieser Leitfaden erklärt, was eine kalte Lötstelle ist, wie sie aussieht, warum sie entsteht und wie man sie zuverlässig identifiziert, repariert und verhindert. Ob Sie eine fehlerhafte Platine diagnostizieren oder eine SMT-Produktionslinie optimieren — dieser Artikel bietet Ihnen eine praktische Referenz auf Engineering-Niveau zur Eliminierung kalter Lötstellen und zur Verbesserung der Langzeitzuverlässigkeit.
Was ist eine kalte Lötstelle?
Technisch gesehen entsteht eine kalte Lötstelle, wenn das Lot nicht vollständig schmilzt oder die zu lötende Oberfläche die Liquidustemperatur der Legierung nicht erreicht hat.
Bei einer ordnungsgemäßen Lötstelle geht das Lot in eine flüssige Phase über, benetzt das Pad und den Bauteilanschluss und ermöglicht atomare Diffusion zur Bildung einer IMC-Schicht. Bei einer kalten Lötstelle ist diese Benetzung unvollständig. Das Lot sitzt „auf" dem Pad, anstatt sich „mit" ihm zu verbinden. Dies führt zu einer Verbindung, die anfangs Strom leiten kann, aber unter extrem hohem Widerstand und mechanischer Sprödigkeit leidet.
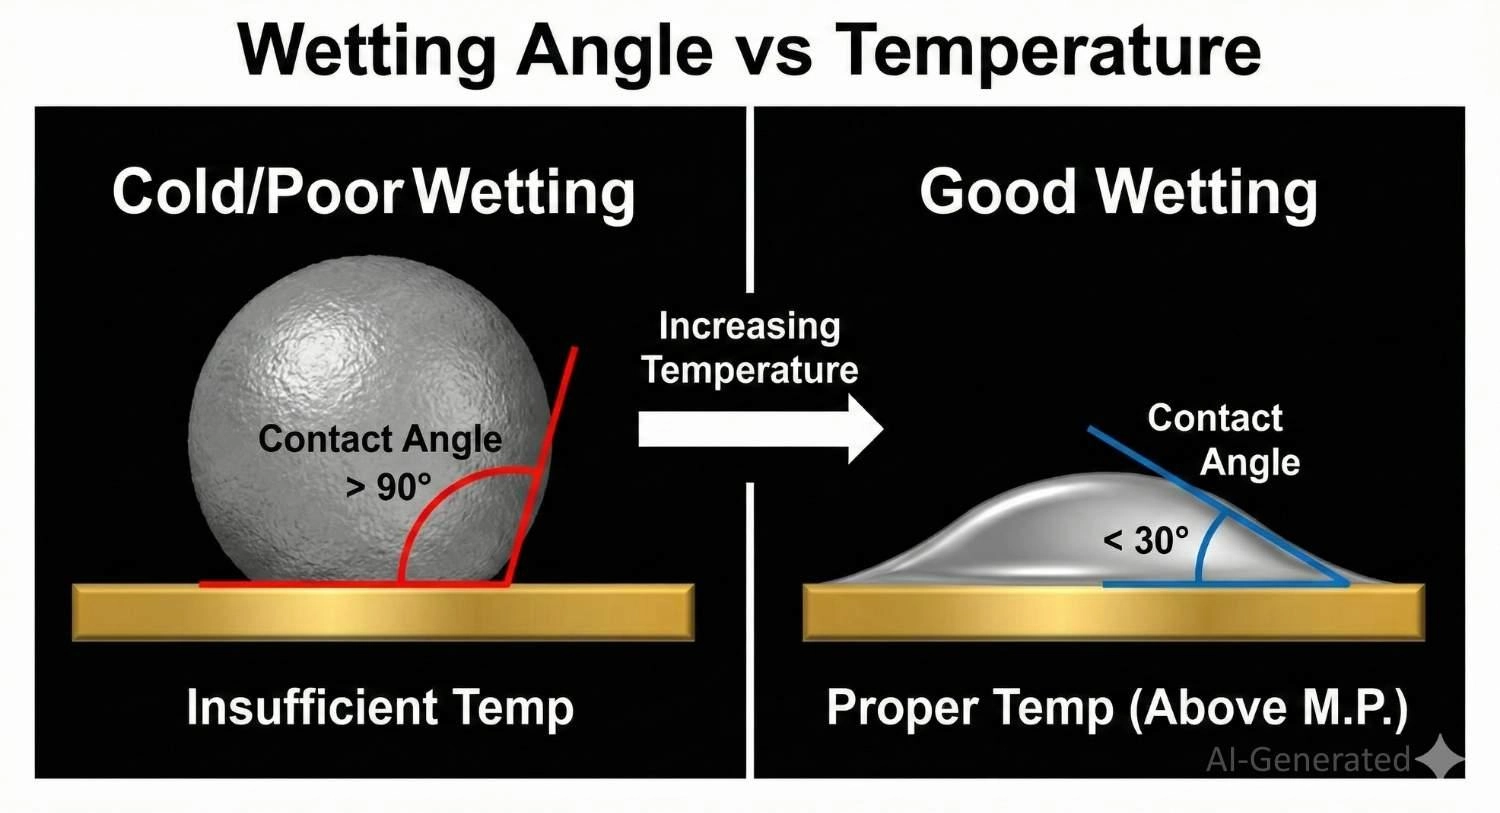
Darstellung der Benetzungskontaktwinkel von Lot; weniger als 90 Grad zeigt eine gute Verbindung an, während mehr als 90 Grad auf eine kalte Lötstelle hinweist.
Wie sieht eine kalte Lötstelle aus?
Die Identifizierung dieser Defekte stützt sich stark auf die visuelle Analyse. Um sie zu erkennen, bevor sie das Werk verlassen, müssen Sie genau wissen, wie eine kalte Lötstelle unter Vergrößerung aussieht.
● Textur: Eine gute Lötstelle ist glatt und glänzend (besonders bei SnPb-Lot). Eine kalte Lötstelle erscheint oft matt, körnig, rau oder kristallin. Hinweis: Bleifreie Lote (SAC305) sind von Natur aus matter, daher ist Körnigkeit allein nicht immer ein Defekt, aber ein „trockenes" Aussehen ist es.
● Form: Ordnungsgemäße Benetzung erzeugt einen konkaven Meniskus (Kehlnaht). Eine kalte Lötstelle sieht oft konvex, bauchig oder „zusammengeballt" aus, weil die Oberflächenspannung des Lots die Adhäsionskraft zum Pad überstieg.
● Grenzfläche: Möglicherweise sind sichtbare Spalten oder Mikrorisse zwischen dem Lot und dem Anschluss zu erkennen.
Kalte Lötstelle vs. gute Lötstelle
Bei der Bewertung einer kalten Lötstelle im Vergleich zu einer guten Lötstelle konzentrieren Sie sich auf die Form der Kehlnaht.
● Gute Lötstelle: Hat eine „Vulkan"-Form mit konkaven Seiten. Das Lot verläuft sanft auf das Pad aus.
● Kalte Lötstelle: Sieht aus wie eine „Kugel", die auf der Oberfläche sitzt. Die Ränder sind abrupt, und das Lot scheint sich vom Pad wegziehen zu wollen.
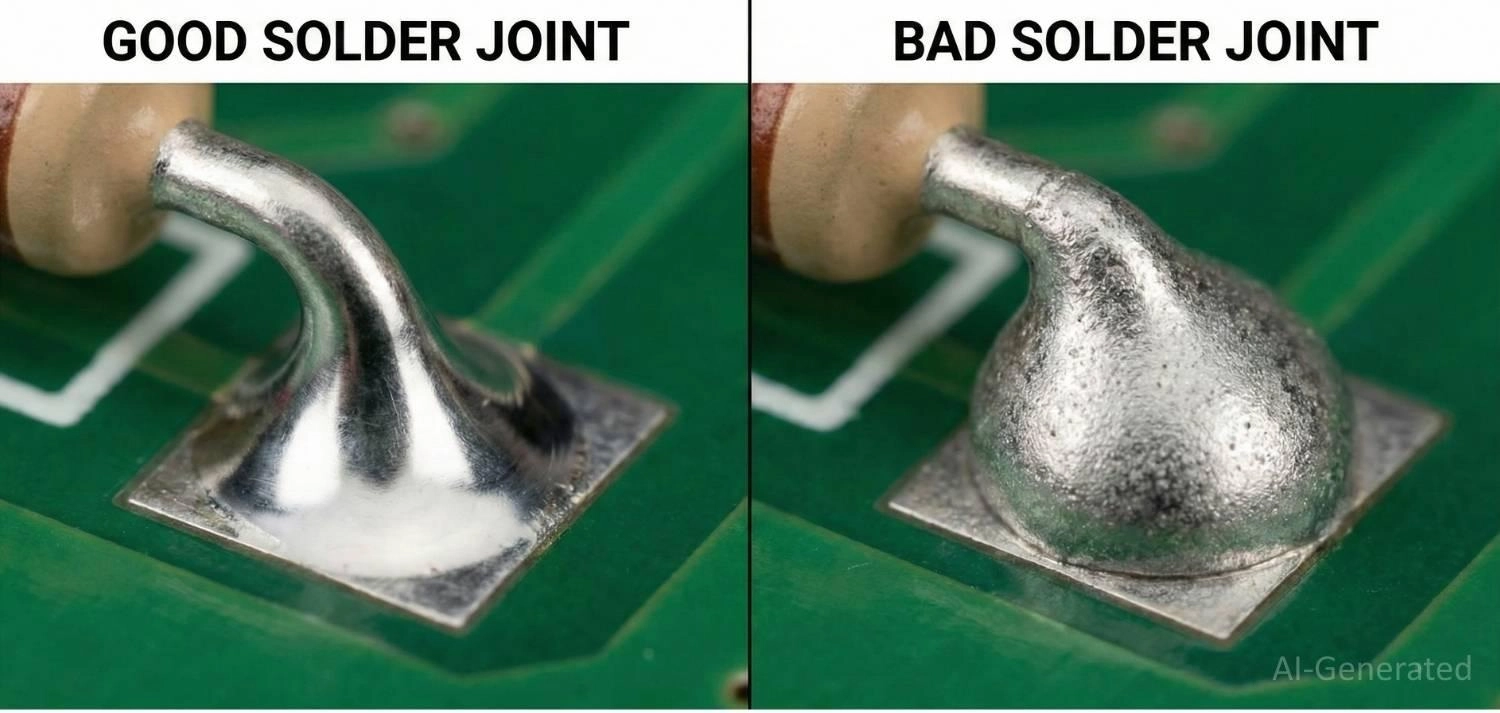
Makrovergleich, der den Unterschied zwischen einer kalten Lötstelle und einer guten Lötstelle auf einer PCB zeigt.
Schnelldiagnose-Checkliste zur Vermeidung kalter Lötstellen
Wenn Sie eine Platine unter dem Mikroskop inspizieren, verwenden Sie diese Checkliste:
1. Ist das Lot matt oder grau? → Wahrscheinlich unzureichende Hitze (kalte Lötstelle).
2. Ist die Oberfläche körnig/rau? → Wahrscheinlich Bewegung während der Abkühlung (gestörte Lötstelle).
3. Sieht das Lot aus wie eine Kugel, die auf dem Pad sitzt? → Schlechte Benetzung (kalte Lötstelle).
4. Bricht die Lötstelle, wenn sie mit einer Pinzette angetippt wird? → Mechanisches Versagen.
Warum sind kalte Lötstellen gefährlich?
Kalte Lötstellen sind heimtückisch, weil sie oft einfache Durchgangstests bestehen. Sie führen jedoch zu mehreren Ausfallmodi:
● Intermittierende elektrische Verbindungen: Wenn sich die PCB während des Betriebs erwärmt, verursacht die Wärmeausdehnung eine Biegung der Platine, wodurch die schwache Verbindung vorübergehend getrennt wird.
● Hoher Kontaktwiderstand: Die schlechte Verbindung erzeugt Widerstand, der lokale Wärme erzeugt (I²R-Verluste), potenziell die Leiterbahn verbrennt oder empfindliche Bauteile beschädigt.
● Vibrationsanfälligkeit: In Automobil- oder Luftfahrtanwendungen bedeutet die spröde Natur einer kalten Lötstelle, dass normale Vibrationen einen vollständigen Ermüdungsbruch verursachen können.
Was verursacht eine kalte Lötstelle?
Das Verständnis der Ursachen einer kalten Lötstelle ist der erste Schritt zur Vorbeugung. Es ist selten nur „eine Sache", sondern vielmehr eine Kombination von Prozessvariablen, die eine ordnungsgemäße Benetzung verhindern.
1. Unzureichende Löttemperatur
Wenn der Lötkolben oder der Reflow-Ofen die Spitzen-Reflow-Temperatur der Legierung (typischerweise ~245°C für bleifrei) nicht erreicht, bleibt das Lot in einem halbfesten „pastösen" Zustand. Es kann das Pad nicht benetzen.
2. Unsachgemäße Heizzeit (Reflow-Profil)
Selbst wenn die Spitzentemperatur erreicht wird, hat das Flussmittel bei zu kurzer Zeit über Liquidus (TAL) keine Zeit, die Oxide zu reinigen, und die IMC-Schicht kann sich nicht bilden.
3. Thermische Massenfehlanpassung
Das Löten eines kleinen Bauteilpins, der mit einer großen Massefläche verbunden ist, ohne „Thermal-Relief"-Pads führt dazu, dass die Massefläche als Wärmesenke wirkt. Sie entzieht der Lötstelle schneller Wärme, als der Kolben sie zuführen kann.
4. Bewegung während der Erstarrung (gestörte Lötstelle)
Wenn sich das Bauteil bewegt, während das Lot abkühlt (Übergang von flüssig zu fest), wird die Kristallstruktur gestört, was zu einem frostigen, körnigen Aussehen und hoher Sprödigkeit führt.
| Defekttyp | Hauptursache | Visueller Indikator |
|---|---|---|
| Kalte Lötstelle | Unzureichende Hitze / schlechte Benetzung | Bauchige Form, keine Benetzung des Pads. |
| Gestörte Lötstelle | Bewegung während der Abkühlung | Frostige, runzelige Oberfläche. |
| Trockene Lötstelle | Unzureichendes Flussmittel | Unregelmäßige, spitzige oder gezackte Form. |
Wie man eine kalte Lötstelle identifiziert
Professionelle Fertigungsbetriebe wie JLCPCB verwenden automatisierte Geräte, aber eine manuelle Identifizierung ist ebenfalls möglich.
1. Visuelle Inspektion (manuelle Prüfung)
Für Prototypen oder Kleinserien verwenden Techniker Mikroskope oder Lupenlampen (Mantis-Viewer) zur Inspektion der Lötstellen. Sie suchen nach den zuvor erwähnten visuellen Anzeichen wie Mattheit, konvexen Formen oder Mikrorissen. Diese Methode ist flexibel, aber anfällig für Ermüdung des Bedieners.
2. Automatisierte optische Inspektion (AOI)
AOI-Systeme analysieren die Form, Textur und Lichtreflexionsmuster von Lötstellen. Kalte Lötstellen zeigen oft abnormale Oberflächenrauheit oder schlechte Benetzung, die als Defekte markiert werden können. Dies ist der Standard für die Massenproduktion.
Allerdings erkennt AOI visuelle Anomalien und nicht die elektrische Integrität.
3. Elektrische Prüfung
Stellen Sie ein Multimeter auf den Widerstandsmodus (Ohm). Eine gute Lötstelle sollte nahezu null Widerstand anzeigen (ohne den Bauteil-/Leiterbahnwiderstand). Wenn die Messung schwankt, wenn Sie das Bauteil vorsichtig drücken oder wackeln, haben Sie eine kalte Lötstelle gefunden.
4. Röntgeninspektion (AXI)
Bei Bottom-Termination-Bauteilen (BTCs) wie BGAs oder QFNs ist eine visuelle Inspektion unmöglich. Eine Röntgeninspektion ist erforderlich, um „durch" den Chip zu sehen. Eine kalte Lötstelle unter einem BGA erscheint oft als hellerer, weniger dichter Kreis im Vergleich zu ordnungsgemäß aufgeschmolzenen Kugeln oder zeigt eine unregelmäßige Form.
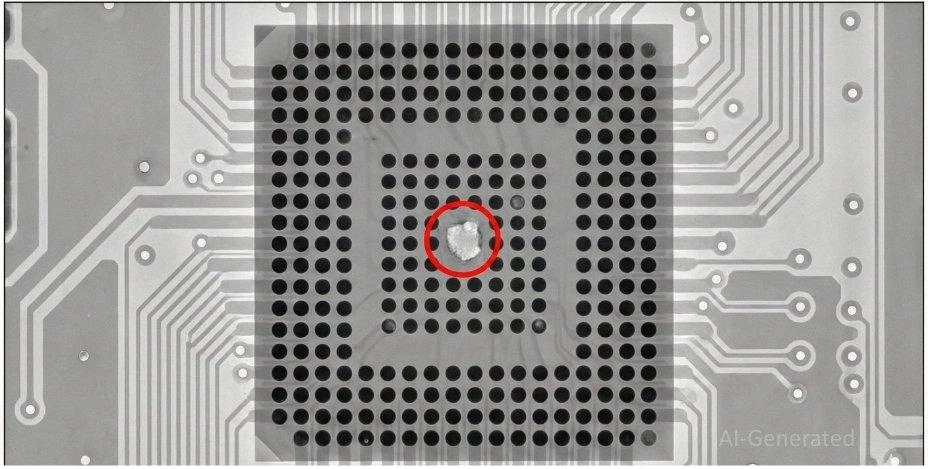
Röntgeninspektion, die einen Hohlraum einer kalten Lötstelle unter einem BGA-Bauteil zeigt.
Wie man eine kalte Lötstelle repariert
Wenn Sie einen Defekt entdecken, kann die Kenntnis der ordnungsgemäßen Reparatur einer kalten Lötstelle die Platine vor dem Schrottcontainer bewahren.
Achtung: Einfaches Wiedererhitzen der Lötstelle schlägt oft fehl, weil das ursprüngliche Flussmittel verbrannt ist.
Der Nacharbeitsprozess für kalte Lötstellen:
1. Flussmittel auftragen: Fügen Sie frisches Flussmittel zur Lötstelle hinzu. Dies ist entscheidend, um die Oxide zu entfernen, die während des fehlgeschlagenen Versuchs entstanden sind.
2. Wiederaufschmelzen: Erhitzen Sie die Lötstelle mit einem Lötkolben, bis das Lot vollständig fließt. Sie sollten sehen, wie die „Kugel" zu einer schönen Kehlnaht kollabiert.
3. Entfernen und Ersetzen (falls erforderlich): Wenn das Lot stark oxidiert aussieht (grau/krustig), verwenden Sie eine Entlötpumpe oder Entlötlitze, um das alte Lot vollständig zu entfernen und mit frischem Draht neu zu löten.
Für komplexe Bauteile ist die Verwendung einer Heißluft-Nacharbeitsstation gegenüber einem Lötkolben vorzuziehen, um eine gleichmäßige Erwärmung zu gewährleisten.
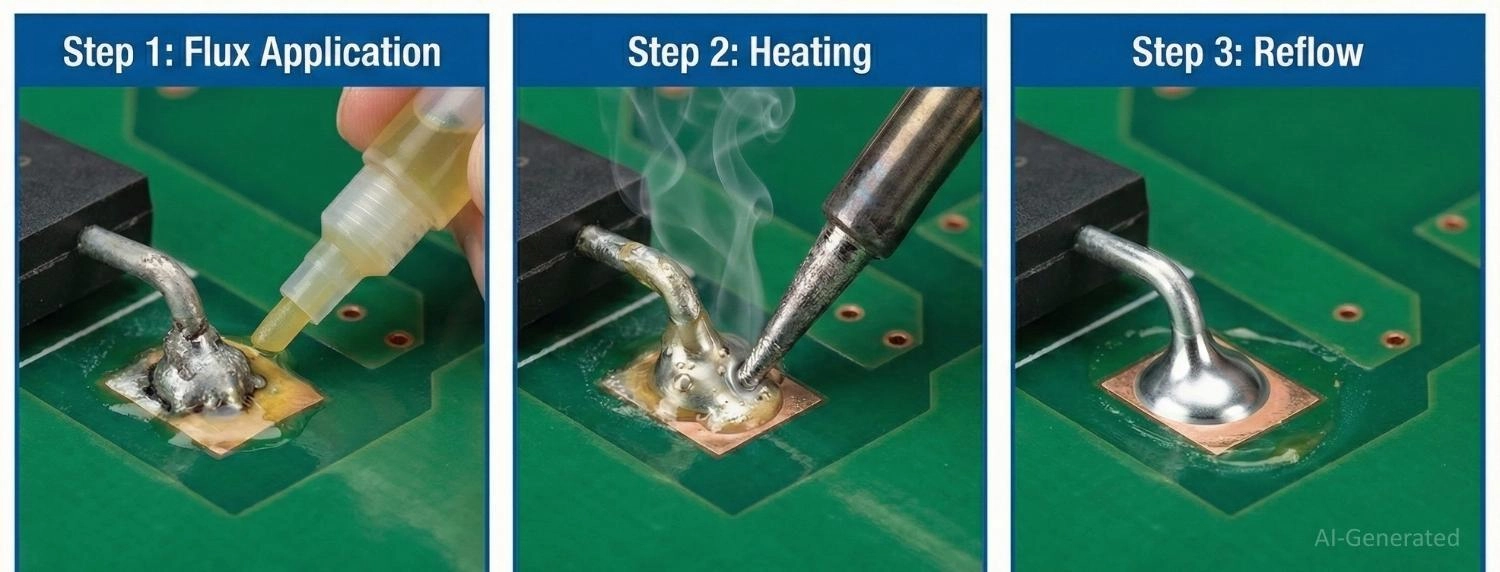
Schritt-für-Schritt-Diagramm zur Reparatur einer kalten Lötstelle mit Flussmittel und einem Lötkolben.
Wann Nacharbeit nicht empfohlen wird:
Manchmal verursacht der Versuch, eine kalte Lötstelle zu reparieren, mehr Schaden als Nutzen. Vermeiden Sie Nacharbeit, wenn:
● Pad-Ablösung: Wenn sich das Kupferpad aufgrund von Überhitzung vom FR4-Substrat zu lösen beginnt, ist die Platine strukturell beeinträchtigt.
● Wärmeempfindliche Bauteile: Geräte wie Quarze, LEDs oder Kunststoffsteckverbinder können bei wiederholten Heizzyklen schmelzen oder ihre Kalibrierung verlieren.
● Starke Oxidation: Wenn das Pad schwarz oder stark korrodiert ist, wird das Lot wahrscheinlich nie richtig benetzen, selbst mit Flussmittel. Die PCB ist wahrscheinlich Schrott.
● Unmöglicher Zugang: Bei dicht gepackten High-Density-Interconnect-(HDI-)Platinen ist Nacharbeit zu riskant, wenn die Kolbenspitze die Lötstelle nicht erreichen kann, ohne benachbarte Verbindungen zu entlöten.
Wie man kalte Lötstellen in der PCB-Bestückung verhindert
Vorbeugung ist immer günstiger als Nacharbeit. JLCPCBs SMT-Dienstleistung (Surface Mount Technology) implementiert strenge Kontrollen, um sicherzustellen, dass die Vermeidung kalter Lötstellen in den Prozess integriert ist.
1. Optimierung der Reflow-Profile
Die Temperaturkurve des Reflow-Ofens ist entscheidend.
● Soak-Zone: Ermöglicht dem Flussmittel zu aktivieren und die Temperatur über die Platine auszugleichen.
● Reflow-Zone: Stellt sicher, dass das Lot über Liquidus (TAL) bleibt, normalerweise für 45-90 Sekunden, um eine vollständige Benetzung zu gewährleisten.
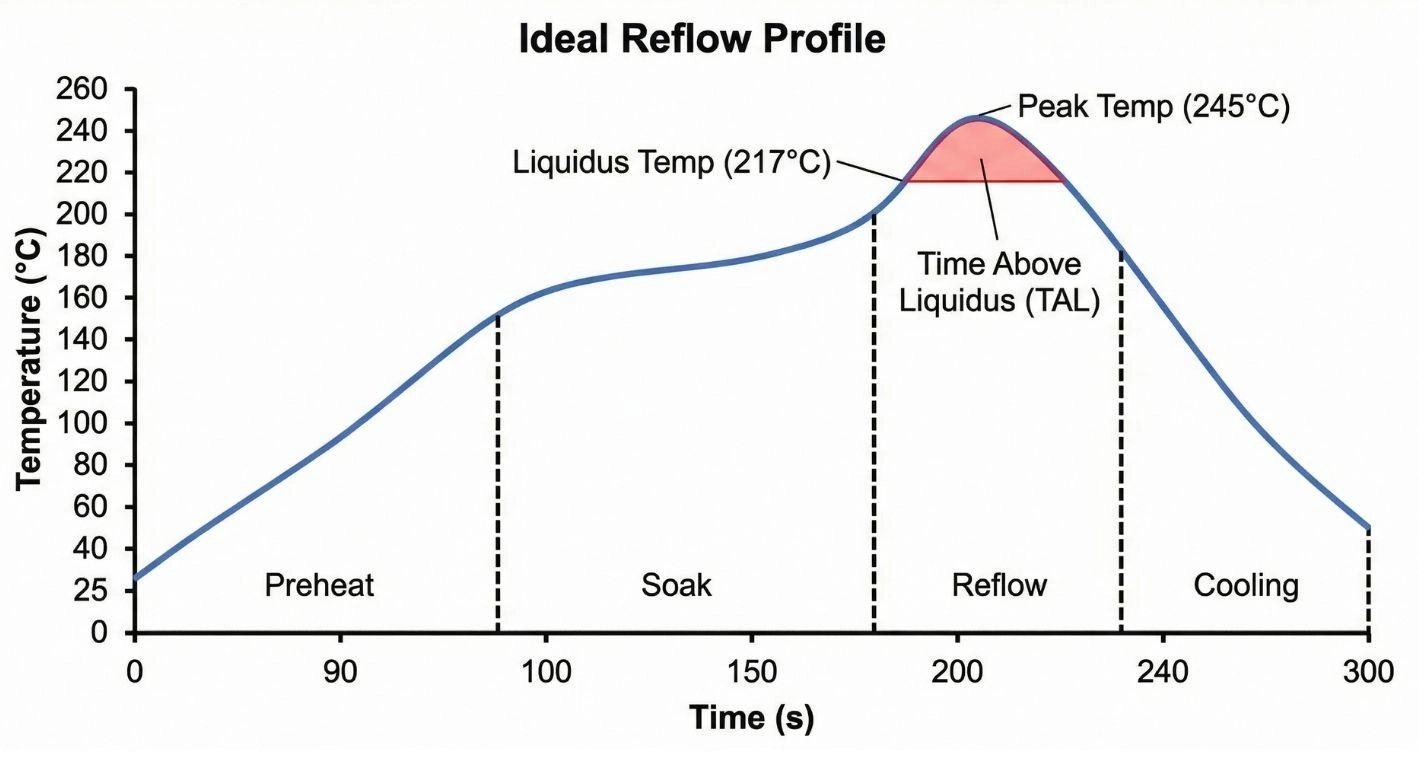
SMT-Reflow-Profil-Diagramm, das die Zeit über Liquidus zur Vermeidung kalter Lötstellen zeigt.
2. Design for Manufacturability (DFM)
Designer müssen die Wärmeverteilung berücksichtigen. Vermeiden Sie die direkte Verbindung von Pads mit großen Kupferflächen. Verwenden Sie Thermal-Relief-Muster (Speichen), um das Pad thermisch zu isolieren und ihm zu ermöglichen, sich während des Reflows schnell aufzuheizen.
Mehr erfahren: Design for Manufacturing (DFM): Ein umfassender Leitfaden zur Optimierung der Produktion
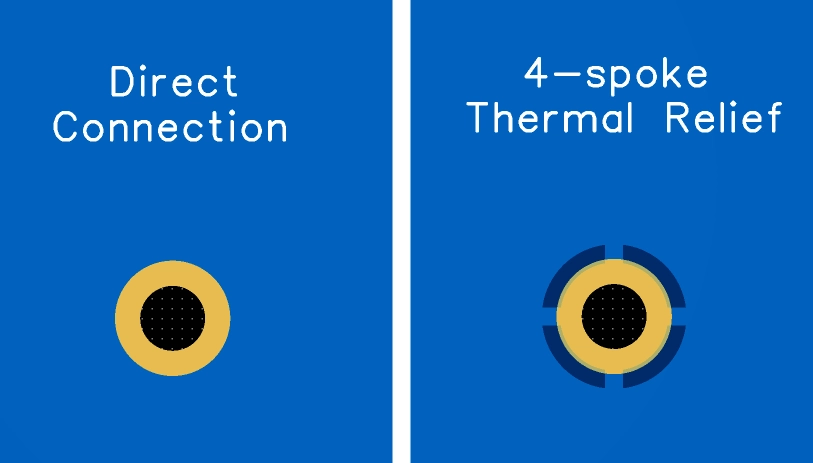
PCB-Layout-Vergleich, der Thermal-Relief-Speichen versus direkte Verbindung zur Massefläche zeigt.
3. Richtige Flussmittelauswahl
Die Verwendung von abgelaufenem oder schwachem Flussmittel verhindert die Oxidentfernung. Stellen Sie sicher, dass der Aktivitätsgrad des Flussmittels dem Oxidationsgrad der Bauteile entspricht (z. B. Verwendung von Rosin Activated (RA) Flussmittel für ältere, oxidierte Anschlüsse).
4. Bauteillagerung
Feuchtigkeit und Oxidation an den Bauteilanschlüssen sind Hauptursachen für Nichtbenetzung. Die Verwendung frischer Bauteile von zuverlässigen Lieferanten stellt sicher, dass die Anschlüsse einwandfrei und lötobereit sind.
Kalte Lötstelle vs. andere Lötfehler
Es ist leicht, kalte Lötstellen mit anderen Problemen zu verwechseln. Hier ist eine kurze Übersicht:
● Kalte Lötstelle vs. trockene Lötstelle: Eine kalte Lötstelle hat normalerweise genug Lot, aber unzureichende Hitze. Eine trockene Lötstelle (oft synonym verwendet) bezieht sich speziell auf eine Lötstelle, bei der das Lot „ausgetrocknet" ist oder das Flussmittel unzureichend war, was zu Unterbrechungen führt.
● Kalte Lötstelle vs. unzureichendes Lot: Unzureichendes Lot bedeutet, dass die Kehlnaht konkav, aber zu klein ist (unterversorgt). Eine kalte Lötstelle hat typischerweise genug Lotvolumen, aber die Form ist falsch (konvex).
● Kalte Lötstelle vs. gerissene Lötstelle: Eine gerissene Lötstelle wurde möglicherweise ursprünglich einwandfrei gelötet, versagte aber später aufgrund mechanischer Belastung oder thermischer Wechselbelastung.
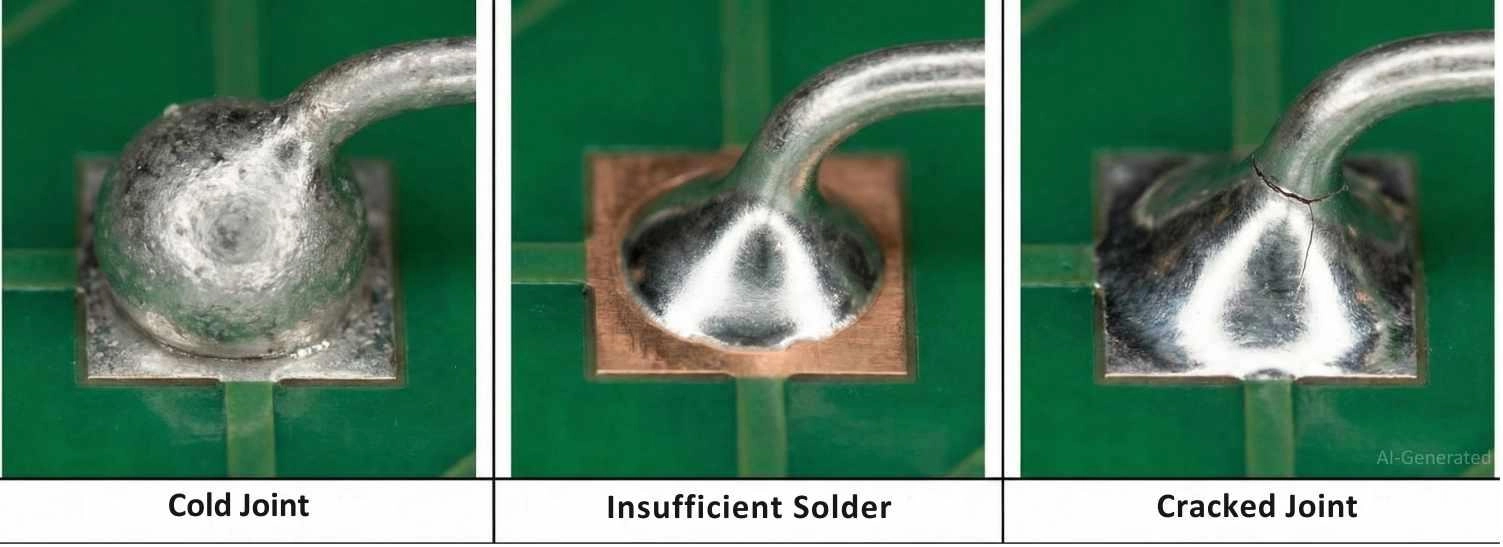
Vergleich von kalter Lötstelle vs. unzureichendem Lot vs. gerissener Lötstelle.
Industriestandards für kalte Lötstellen
Um die Zuverlässigkeit zu gewährleisten, befolgen Ingenieure strenge Standards:
● IPC-A-610: Der primäre Standard für die Abnahme elektronischer Baugruppen. Er definiert eine kalte Lötstelle als Defekt für alle Klassen (Klasse 1, 2 und 3).
● J-STD-001: Spezifiziert die Material- und Prozessanforderungen zur Herstellung hochwertiger gelöteter Verbindungen.
Für kritische Branchen (Medizin, Automobil) ist die strikte Einhaltung der Klasse-3-Anforderungen obligatorisch, die keine sichtbaren Anomalien kalter Lötstellen zulässt.
Fazit
Eine kalte Lötstelle ist mehr als ein kosmetischer Makel; sie ist eine Zuverlässigkeits-Zeitbombe. Ob verursacht durch unzureichende Hitze, kontaminierte Oberflächen oder schlechtes Design — das Ergebnis ist dasselbe: Geräteausfall.
Durch das Verständnis der Physik der Benetzung, die Nutzung ordnungsgemäßer Reflow-Profile und die Einhaltung von DFM-Richtlinien können Sie diese Defekte drastisch reduzieren. Die beste Vorbeugung ist jedoch die Partnerschaft mit einem Hersteller, der diese Nuancen versteht. Bei JLCPCB nutzen unsere fortschrittlichen SMT-Linien AOI, Röntgen und präzise thermische Profilierung, um sicherzustellen, dass jede Lötstelle strenge Industriestandards erfüllt.
FAQs zu kalten Lötstellen
F1. Warum treten kalte Lötstellen häufig an Masseverbindungen auf?
Massepins sind mit großen Kupferflächen verbunden, die als massive Wärmesenken wirken. Ohne „Thermal-Relief"-Muster im Design entzieht die Kupferfläche dem Lötkolben schneller Wärme, als zugeführt werden kann, wodurch verhindert wird, dass die Lötstelle die für die Benetzung erforderliche Liquidustemperatur erreicht.
F2. Kann ich eine kalte Lötstelle einfach durch Wiedererhitzen reparieren?
Nein. Einfaches Wiedererhitzen ist selten effektiv, weil das ursprüngliche Flussmittel bereits verbrannt ist. Um es richtig zu reparieren, müssen Sie frisches Flussmittel auftragen, um die Oxidationsschicht aufzubrechen. Wenn die Lötstelle stark oxidiert ist, ist es am besten, das alte Lot vollständig zu entfernen und neu zu löten.
F3. Verursacht das Mischen von bleihaltigem und bleifreiem Lot kalte Lötstellen?
Ja. Das Mischen von Legierungen (wie SnPb und SAC305) kann eine „entmischte" Lötstelle erzeugen, da sie unterschiedliche Schmelzpunkte haben (183°C vs. 217°C). Dies kann zu einer körnigen, schwachen Struktur führen, die eine kalte Lötstelle imitiert und anfällig für Rissbildung ist.
F4. Was ist der typische Widerstand einer kalten Lötstelle?
Während eine gute Lötstelle einen vernachlässigbaren Widerstand hat (<0,1Ω), kann eine kalte Lötstelle stark variieren. Sie könnte 10Ω, 100Ω oder sogar einen offenen Stromkreis (OL) anzeigen. Die gefährlichste Eigenschaft ist, dass der Widerstand oft mit Temperaturänderungen schwankt.
F5. Beeinflusst die PCB-Oberflächenbeschaffenheit die Bildung kalter Lötstellen?
Ja. Bestimmte Oberflächen wie OSP (Organic Solderability Preservative) degradieren schneller bei unsachgemäßer Lagerung, was zu Oxidation führt, die die Benetzung verhindert. ENIG (Electroless Nickel Immersion Gold) ist im Allgemeinen oxidationsbeständiger und fördert eine bessere Benetzung, wodurch das Risiko kalter Lötstellen während des Reflows verringert wird.