Guia de Seleção de Máscara de Solda PCB: LPI vs Película Seca
22 min
- O que é a máscara de soldadura para PCB?
- Compreender a composição do material da máscara de soldadura
- Tipos comuns de materiais para máscaras de soldadura
- Como o material da máscara de soldadura afeta o desempenho das PCB
- Seleção de materiais para máscaras de soldadura no fabrico de PCB
- Como o fabrico profissional de PCB controla a qualidade da máscara de soldadura
- Perguntas frequentes sobre o material da máscara de soldadura para PCB
- Conclusão
Pontos principais
- Cura em duas etapas: os UV definem as aberturas; o calor cura a resina epóxi para garantir durabilidade.
- LPI versus película de cobertura: LPI para placas rígidas; película de cobertura para circuitos flexíveis.
- Cor & passo: o verde permite barreiras mais estreitas (0.10 mm) do que o preto/branco (0.13 mm).
- Proteção: evita pontes de soldadura e protege o cobre da humidade.
- Qualidade da cura: um tratamento adequado em estufa evita o descolamento da máscara durante a deposição metálica e a refusão.
O material da máscara de soldadura para PCB é uma película polimérica curada, geralmente com uma espessura de 10 a 30 µm (0.4 a 1.2 mil). Durante a refusão, é a única barreira entre ilhas adjacentes cobertas de solda fundida. A maioria dos projetistas seleciona a cor da máscara no formulário de encomenda, mas a sua composição química é muito mais importante. Uma máscara de soldadura reúne, na realidade, dois sistemas químicos numa única camada. O primeiro reage à luz ultravioleta, permitindo ao fabricante transferir fotograficamente para a película as aberturas das ilhas. O segundo só endurece numa estufa e permite que a película resista ao calor da soldadura, aos banhos de deposição metálica e à humidade.
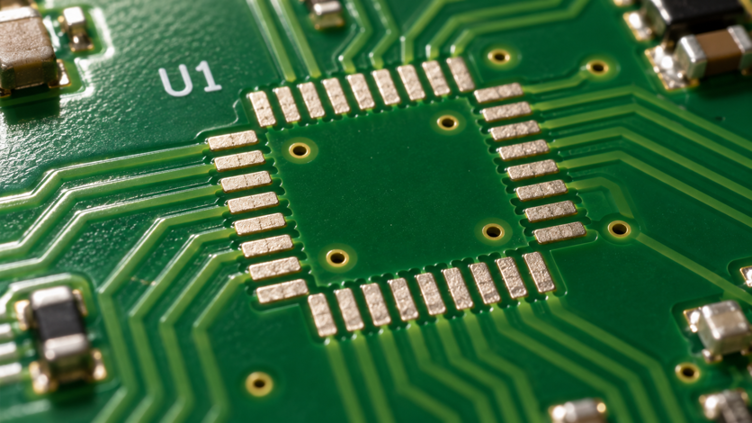
Figura 1: Máscara de soldadura LPI verde em torno de um padrão de ilhas de passo fino
Cada máscara equilibra estas duas funções, pelo que a tinta que permite definir as barreiras mais finas nem sempre é a mais resistente. Este guia explica a composição do material e compara a LPI com a película seca e a película de cobertura. Mostra também como cada propriedade se manifesta em utilização, para que possa escolher uma máscara adequada à sua aplicação.
O que é a máscara de soldadura para PCB?
A máscara de soldadura é o revestimento permanente que permanece na placa acabada, ao contrário das reservas temporárias removidas após o ataque químico. Desempenha o seu papel mais exigente durante a soldadura, mas protege o cobre durante toda a vida útil da placa.
A função da máscara de soldadura numa PCB
A máscara de soldadura, também designada por revestimento antissoldadura, é uma fina camada de polímero sobre o cobre exterior. Cobre toda a superfície, exceto as ilhas que se pretende soldar. A solda fundida molha o cobre exposto, mas não o polímero curado, pelo que a máscara confina cada junta à respetiva ilha.
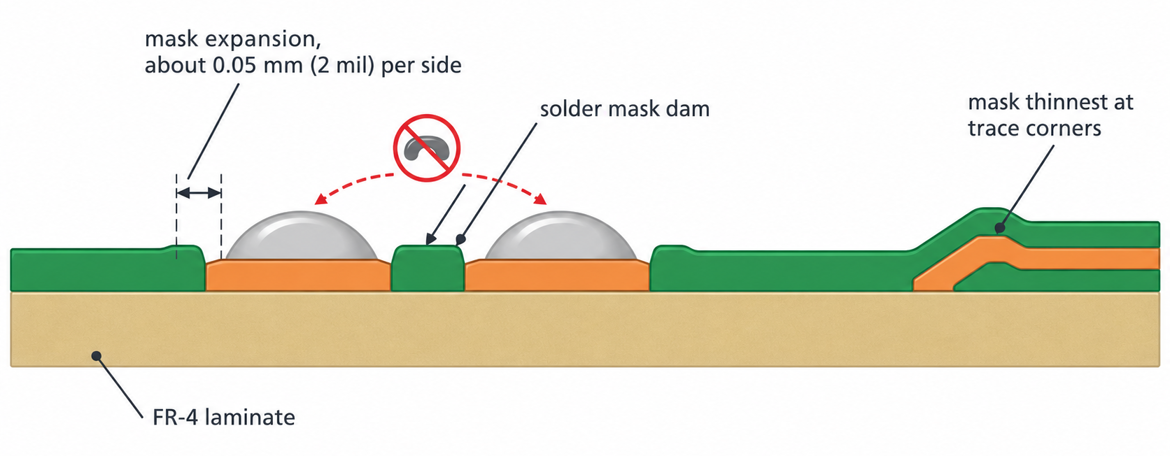
Figura 2: Secção transversal da máscara de soldadura, das aberturas das ilhas e de uma barreira de máscara
Nos componentes de passo fino, esse confinamento depende de uma faixa estreita de máscara entre as ilhas, designada por barreira. Cada abertura é desenhada com cerca de 0.05 mm (2 mil) a mais do que a respetiva ilha de cada lado, para que um ligeiro desalinhamento do fotolito continue a deixar a ilha descoberta. As aberturas demasiado grandes eliminam a barreira, razão pela qual as regras de expansão da máscara de soldadura são especialmente importantes nos passos reduzidos.
Como a máscara de soldadura contribui para a proteção e a fiabilidade das PCB
O cobre exposto oxida em contacto com o ar, e numa placa húmida com resíduos de fluxo podem formar-se caminhos condutores entre pistas. Sob polarização elétrica, esses caminhos podem transformar-se em filamentos metálicos que provocam um curto-circuito entre duas redes elétricas, uma falha designada por migração eletroquímica. A máscara de soldadura isola o cobre da humidade e da contaminação, pelo que apenas as ilhas expostas necessitam de um acabamento superficial.
A máscara também recebe o risco quando uma ferramenta escorrega durante uma operação de retrabalho, permitindo que a pista subjacente mantenha toda a sua largura. Menos juntas com pontes de soldadura e menos pistas danificadas significam menos placas a necessitar de retrabalho, e cada operação de retrabalho representa um ciclo térmico desnecessário.
Compreender a composição do material da máscara de soldadura
Uma máscara de soldadura é uma tinta formulada, e não um único polímero. Cada ingrediente acrescenta uma propriedade que, de outro modo, faltaria à película, pelo que a formulação explica o comportamento da máscara.
Principais componentes dos materiais das máscaras de soldadura
A maioria das máscaras líquidas é fornecida em dois componentes, uma base de resina e um endurecedor, porque estes começam a reagir assim que são misturados. Em conjunto, contêm cinco grupos de ingredientes:
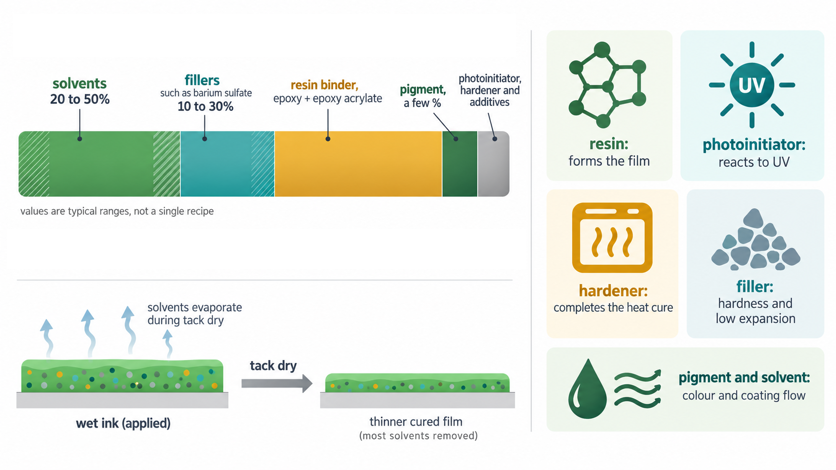
Figura 3: Composição do material da máscara de soldadura por grupo de ingredientes
- Ligante de resina, geralmente resina epóxi misturada com acrilato de epóxi para conferir reatividade aos UV.
- Um fotoiniciador que absorve os UV e reage quando é exposto à luz.
- Endurecedor térmico, como a dicianodiamida ou a melamina, que completa a cura da resina epóxi.
- Cargas, sobretudo sulfato de bário, que representam aproximadamente 10-30% dos ingredientes em massa.
- Pigmentos, solventes e aditivos, que determinam a cor, a viscosidade e o nivelamento.
Os três primeiros formam um sistema de cura que atua em duas etapas. A luz UV ativa o fotoiniciador, que reticula o acrilato apenas nas zonas expostas. Essas zonas deixam de se dissolver no revelador e passam, assim, a constituir a máscara. A resina epóxi permanece parcialmente reagida até ao tratamento final em estufa, durante o qual o endurecedor completa a rede polimérica.
Propriedades importantes no fabrico de PCB
Antes de proteger o que quer que seja, uma máscara tem de resistir ao processo de fabrico, pelo que os fabricantes avaliam primeiro uma tinta pelos seus intervalos de processamento. Os valores abaixo são típicos de tintas LPI, como a Taiyo PSR-4000.
| Parâmetro do processo | Intervalo típico | Problemas fora desse intervalo |
|---|---|---|
| Pré-secagem até ficar seca ao toque | Cerca de 80°C durante 15 a 30 minutos | Um tempo demasiado curto deixa a película pegajosa; um tempo demasiado longo provoca a sua cura parcial |
| Energia de exposição (lâmpada UV) | 250 mJ/cm² ou mais | Uma energia demasiado baixa faz desaparecer as barreiras durante a lavagem; uma energia demasiado elevada fecha as aberturas |
| Revelador | Carbonato de sódio a 1%, entre 29 e 35°C | Uma concentração demasiado baixa deixa resíduos nas ilhas; uma concentração demasiado elevada ataca a base das barreiras |
| Cura final | Cerca de 150°C durante 60 minutos | Uma cura insuficiente favorece o ataque químico; uma cura excessiva torna a película quebradiça |
| Largura mínima da barreira (JLCPCB, cobre de 1 oz) | 0.10 mm (4 mil) para verde, vermelho, amarelo, azul ou roxo; 0.13 mm (5 mil) para preto ou branco | As barreiras mais estreitas desprendem-se e formam-se pontes de soldadura entre as ilhas |
Tipos comuns de materiais para máscaras de soldadura
As máscaras de soldadura classificam-se segundo a forma como o material é aplicado à placa e como são formadas as aberturas. Cinco tipos abrangem praticamente todas as placas fabricadas atualmente, mas apenas um é a opção habitual:
- Líquida fotossensível (LPI), uma tinta líquida aplicada sobre o painel e cujo padrão é definido por UV.
- Película seca fotossensível, uma folha de película seca fotossensível laminada sob vácuo.
- Resina epóxi aplicada por serigrafia, uma tinta de cura térmica aplicada através de uma malha com um padrão.
- Tinta de cura UV aplicada por jato de tinta, uma tinta projetada apenas onde se pretende aplicar a máscara.
- Película de cobertura de poliimida, uma película com uma camada adesiva utilizada em circuitos flexíveis.
Máscara de soldadura líquida fotossensível
A LPI é aplicada em estado líquido sobre todo o painel, por serigrafia, pulverização ou revestimento por cortina. Como o líquido flui entre as pistas antes de secar, sela a base de cada pista. A exposição através de um fotolito, ou por imagem direta a laser, define depois as aberturas por um processo fotográfico.
A LPI permite obter barreiras com larguras até cerca de 0.1 mm (4 mil) a baixo custo, o que a torna a opção habitual para placas rígidas. O seu ponto fraco é o controlo da espessura, porque o líquido escorre dos cantos superiores de cada pista à medida que nivela. Por isso, os bordos das pistas ficam cobertos por uma camada de máscara muito mais fina do que o laminado adjacente, sendo habitualmente aí que começam a abrasão e a degradação.
Película seca e outros materiais para máscaras de soldadura
A máscara de soldadura de película seca é fornecida como uma folha sólida fotossensível, normalmente com uma espessura de 50 a 100 µm (2 a 4 mil). É laminada sob vácuo, e a sua espessura uniforme tende a limpar a zona sobre os furos das vias. No entanto, uma folha sólida não consegue fluir para o espaço junto de uma pista alta, pelo que pode ficar ar retido nesse local.
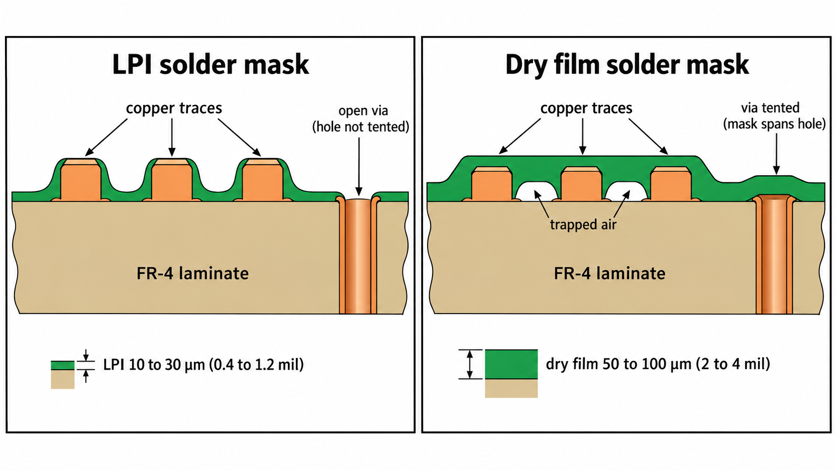
Figura 4: Como a LPI e a película seca se adaptam às pistas de cobre
A resina epóxi aplicada por serigrafia é a opção mais económica, porque a própria malha define as aberturas, mas uma malha não consegue reter partículas finas. As máscaras aplicadas por jato de tinta, como a Taiyo IJSR-4000, são projetadas apenas nos locais previstos, dispensando o fotolito. A LPI curada fissura quando um circuito flexível é dobrado repetidamente, pelo que é substituída por uma película de cobertura de poliimida, conforme explicado em como a película de cobertura protege as PCB flexíveis.
| Tipo de máscara | Como são formadas as aberturas | Principal limitação | Aplicação mais adequada à sua placa |
|---|---|---|---|
| LPI | Exposição UV ou LDI | Espessura reduzida nos cantos das pistas | Praticamente todas as placas rígidas, incluindo as de passo fino |
| Película seca | Exposição UV de uma folha laminada | Retenção de ar junto de pistas altas | Placas planas que necessitam de vias cobertas por máscara |
| Resina epóxi aplicada por serigrafia | Padrão na malha de impressão | Apenas elementos de grandes dimensões | Placas económicas com passo largo |
| Jato de tinta UV | Impressão a partir dos dados do projeto | Poucos fabricantes disponibilizam esta opção | Protótipos e pequenas séries |
| Película de cobertura de poliimida | Corte ou furação antes da laminação | Etapa adicional de laminação | Zonas de flexão de placas flexíveis e rígido-flexíveis |
Como o material da máscara de soldadura afeta o desempenho das PCB
Depois de curada, a máscara permanece na placa durante toda a sua vida útil. A sua composição química determina, por isso, os limites de resistência ao calor, aos produtos químicos e à tensão elétrica, bem como os de aderência.
Resistência térmica e química
Uma máscara de resina epóxi curada é um material termoendurecível, pelo que não funde quando a solda funde. Ainda assim, tem de resistir a todos os ciclos térmicos, incluindo picos de refusão sem chumbo de cerca de 245-250°C em cada face. Uma película totalmente curada atravessa estes ciclos sem alterações, enquanto uma película com cura insuficiente amolece, forma bolhas nos bordos das ilhas ou muda de cor.
O ataque químico ocorre ainda mais cedo, porque a máscara é aplicada antes do acabamento superficial. Na deposição ENIG, a placa permanece num banho de níquel a cerca de 85 °C. Uma máscara com cura insuficiente liberta material para o banho, que depois penetra por baixo dela e a levanta nos bordos das ilhas. Por isso, os fabricantes confirmam a cura através do ensaio de resistência a solventes definido na IPC-TM-650 2.3.42.
Isolamento elétrico e proteção da superfície
A IPC-SM-840E é a norma de qualificação das máscaras de soldadura permanentes. Exige uma rigidez dielétrica de, pelo menos, 500 V DC por cada 25 µm (1 mil) de película. Esse valor pressupõe a espessura nominal, mas a camada num canto de uma pista é muito mais fina. Por isso, nas redes de alta tensão, é o espaçamento entre os elementos de cobre que assegura o isolamento, limitando-se a máscara a acrescentar uma margem.
A máscara é também um dielétrico assente sobre cada pista das camadas exteriores. A Rogers Corporation indica, para uma máscara LPI típica, um fator de dissipação de cerca de 0.025 a 1 GHz, em comparação com 0.0037 a 10 GHz para o seu laminado RO4350B. Essa perda é insignificante na maioria das placas digitais, mas, numa linha de alimentação RF, acrescenta perdas e reduz a impedância da linha de microfita, pelo que deve incluir a máscara no modelo de impedância.
Aderência e compatibilidade com o fabrico
A aderência da máscara é, em grande parte, determinada antes de a tinta entrar em contacto com a placa. Os fabricantes começam por escovar o cobre ou submetê-lo a microataque químico, porque a tinta adere muito melhor a uma superfície recém-preparada e rugosa do que a cobre oxidado. O ensaio com fita adesiva definido na IPC-TM-650 2.4.28.1 verifica depois o resultado: a fita é arrancada no prazo de um minuto, e a quantidade de máscara removida determina a aprovação ou reprovação.
A tinta de legendagem para a serigrafia da PCB é impressa diretamente sobre a máscara curada. Após a montagem, um revestimento conformal também tem de a molhar e aderir a ela. A textura da superfície também importa, uma vez que as máscaras mais brilhantes estão associadas a uma maior formação de esferas e pontes de soldadura, pelo que muitos responsáveis pela montagem preferem acabamentos mate em placas de passo fino.
Seleção de materiais para máscaras de soldadura no fabrico de PCB
A seleção começa pelo ambiente em que a placa funciona e pelos elementos que integra, para depois se escolher o material e a cor. A maioria das placas acaba por utilizar LPI verde, pelo que a competência mais útil é identificar aquelas para as quais esta opção não é adequada.
Adequar os materiais às aplicações das PCB
A IPC-SM-840E qualifica as tintas em duas classes, pelo que a aplicação determina qual é necessária. A classe T abrange telecomunicações, informática e instrumentação. A classe H abrange equipamentos em que a indisponibilidade é intolerável, como sistemas de suporte de vida e sistemas militares. A aplicação também determina a cor e se algumas pistas devem sequer ser cobertas por máscara.
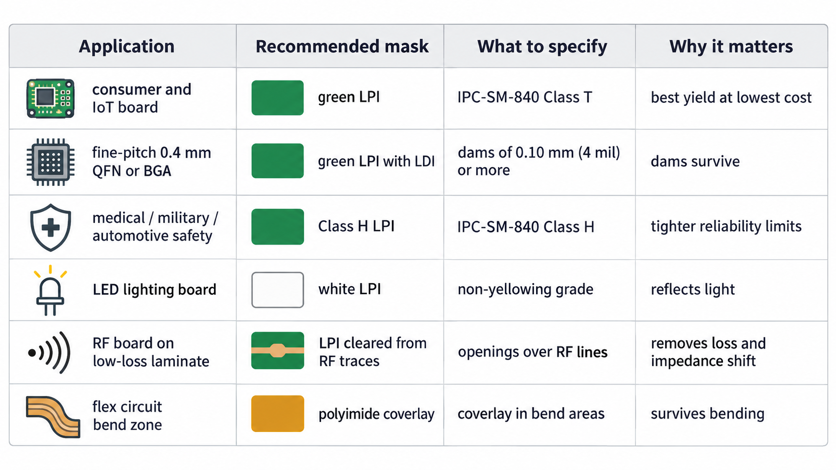
Figura 5: Adequação das aplicações ao material, à classe e à cor da máscara
| Aplicação | Máscara recomendada | O que especificar | Implicações para a sua placa |
|---|---|---|---|
| Eletrónica de consumo e IoT | LPI verde | IPC-SM-840 classe T | Maior rendimento de produção ao menor custo |
| Passo fino, QFN ou BGA de 0.4 mm (16 mil) | LPI verde com padrão definido por LDI | Barreiras com 0.10 mm (4 mil) ou mais | O verde permite a definição mais nítida do padrão, preservando as barreiras |
| Equipamento médico, militar e de segurança automóvel | LPI de classe H | IPC-SM-840 classe H | Ensaiada segundo limites de fiabilidade mais exigentes |
| Iluminação LED | LPI branca | Formulação resistente ao amarelecimento | Reflete a luz, mas o branco convencional amarelece |
| RF em laminado de baixas perdas | LPI removida das pistas RF | Aberturas sobre as linhas RF | Elimina as perdas e a alteração de impedância introduzidas pela máscara |
| Zonas de flexão de placas flexíveis | Película de cobertura de poliimida | Película de cobertura em todas as zonas de flexão | Resiste à flexão que provoca fissuras na LPI |
Equilibrar fiabilidade, facilidade de fabrico e custo
O custo real de uma máscara depende mais do rendimento de produção e das etapas do processo do que do preço da tinta. A LPI verde é a opção mais económica porque permite definir melhor o padrão e apresenta menos falhas. A pigmentação reduz o intervalo de exposição utilizável, e uma película de cobertura acrescenta uma etapa de laminação. Estas limitações refletem-se nas suas regras de projeto de PCB. Três erros repetem-se mesmo entre projetistas experientes:
- Especificar uma máscara preta sob um QFN com passo de 0.4 mm (16 mil) leva à perda da barreira. Um intervalo de 0.2 mm (8 mil), menos uma expansão de 0.05 mm (2 mil) de cada lado, deixa 0.10 mm (4 mil), um valor inferior ao mínimo de 0.13 mm (5 mil) para o preto; por isso, utilize verde.
- Definir uma expansão nula da máscara em toda a placa faz com que a máscara cubra as ilhas sempre que o alinhamento se desvia, deixando as juntas com solda insuficiente. Mantenha 0.05 mm (2 mil) de cada lado, salvo se o fabricante confirmar as aberturas por LDI.
- Exigir tinta de classe H para um produto de consumo limita a escolha de tintas do fabricante sem trazer benefícios em utilização. Muitas tintas correntes, como a Taiyo PSR-4000 HFX, já cumprem ambas as classes, pelo que deve especificar a classe T neste caso.
A LPI verde é a máscara mais económica porque proporciona o melhor rendimento de produção, e não porque a tinta seja barata. Altere o material apenas quando a aplicação o justificar.
Como o fabrico profissional de PCB controla a qualidade da máscara de soldadura
Os valores da ficha técnica de uma máscara só se verificam na placa quando a tinta, a aplicação e a cura se mantêm dentro dos respetivos intervalos. Por isso, fabricantes como a JLCPCB controlam os três através de verificações dos materiais, de uma sequência fixa e da inspeção final.
Seleção de materiais e controlo do processo
As tintas de produção são selecionadas entre as qualificadas segundo a IPC-SM-840E. Também têm reconhecimento UL em conjunto com o laminado que revestem, porque a inflamabilidade é avaliada na construção acabada. As tintas de dois componentes começam a reagir assim que são misturadas, pelo que são preparadas em lotes doseados e utilizadas dentro do seu tempo de utilização após mistura.
A exposição é verificada regularmente com uma escala Stouffer de 21 níveis, uma tira de película de densidade graduada exposta junto do painel. O número de níveis que permanecem sólidos após a revelação indica a energia recebida pela máscara. A concentração e a temperatura do revelador também são registadas, porque um banho fora dos parâmetros ataca a base das barreiras antes de alguém detetar um defeito.
Aplicação e cura da máscara de soldadura
Todas as linhas LPI seguem as mesmas seis etapas, e cada uma depende da anterior:
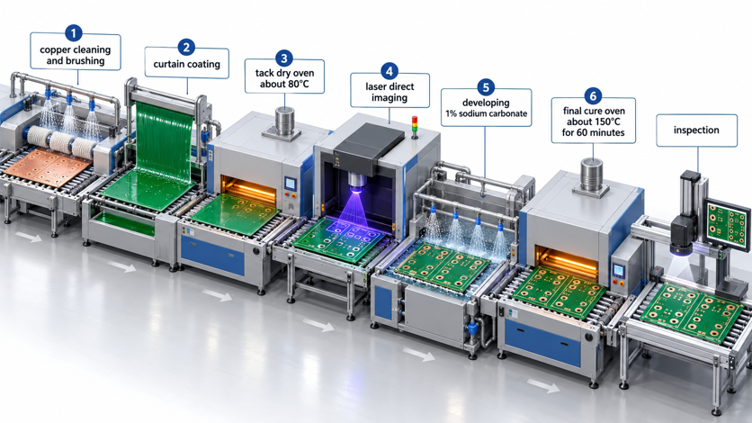
Figura 6: O processo da máscara de soldadura LPI, da limpeza à cura final
- Limpar e tornar o cobre rugoso por escovagem ou microataque químico.
- Revestir o painel por serigrafia, pulverização ou revestimento por cortina.
- Efetuar a pré-secagem a cerca de 80°C para remover o solvente sem curar a resina epóxi.
- Expor através de um fotolito ou por imagem direta a laser, sem película.
- Revelar em carbonato de sódio a 1% para desimpedir as aberturas das ilhas.
- Efetuar a cura final a cerca de 150°C durante 60 minutos para completar a rede da resina epóxi.
A serigrafia e o acabamento superficial são realizados após a sexta etapa, pelo que uma cura deficiente raramente se manifesta no posto de aplicação da máscara. Surge mais tarde, na linha ENIG ou durante a refusão, razão pela qual a cura é controlada com o mesmo rigor que a exposição.
Inspeção e controlo da qualidade
A inspeção verifica a cobertura, o alinhamento e a aderência da máscara. A inspeção ótica compara cada painel com os dados do projeto e assinala ilhas cobertas por máscara, falhas de cobertura e aberturas deslocadas. Os limites de aceitação são definidos pela IPC-A-600, pelo que um defeito é avaliado segundo uma classe publicada, e não segundo a opinião do operador.
A JLCPCB disponibiliza LPI para placas rígidas em sete cores e publica os limites mínimos de projeto para cada uma, permitindo verificar os padrões de ilhas antes de encomendar. A página de orçamento da JLCPCB calcula em conjunto os preços da cor, do peso do cobre e do acabamento superficial, tornando estas opções e os respetivos compromissos visíveis antes do fabrico.
Perguntas frequentes sobre o material da máscara de soldadura para PCB
P: Qual é a diferença entre máscara de soldadura e revestimento conformal?
A máscara de soldadura é aplicada pelo fabricante antes da montagem, deixando as ilhas descobertas para a soldadura. O revestimento conformal é aplicado sobre o conjunto já montado, pelo que também cobre os componentes e as juntas. Uma placa pode ter ambos, uma vez que cada um protege uma fase diferente.
P: Porque retirou o fabricante a máscara de soldadura entre as ilhas do meu circuito integrado?
A sua barreira era mais estreita do que o mínimo permitido pelo fabricante, cerca de 0.1 mm (4 mil) para a máscara verde, pelo que se teria desprendido durante a revelação. Em vez disso, o fabricante cria uma abertura única ao longo da fila de ilhas, designada por abertura conjunta. A maioria dos componentes de passo fino continua a poder ser soldada corretamente, mas o risco de formação de pontes aumenta.
P: Posso reparar uma máscara de soldadura riscada ou em falta?
Sim, é possível reparar pequenas zonas com máscara de cura UV, vendida em seringas ou canetas. Limpe o cobre, aplique uma camada fina e cure-a sob uma lâmpada UV. A reparação restabelece a proteção contra a corrosão, mas não reproduz a espessura nem a resolução obtidas em fábrica.
P: Existe algum material de máscara de soldadura para PCB isento de halogéneos?
Sim, os fabricantes de tintas disponibilizam formulações isentas de halogéneos, como as da série Taiyo PSR-4000 HFX. Confirme que o seu fabricante dispõe de uma antes de a especificar, porque os orçamentos habituais pressupõem uma tinta convencional.
P: A cor da máscara de soldadura altera o desempenho elétrico do meu circuito?
Em praticamente todos os projetos, o efeito é insignificante, porque o comportamento dielétrico depende sobretudo da resina e das cargas. A cor tem maior importância no fabrico, em que o preto e o branco exigem barreiras mais largas, e na inspeção, em que as máscaras escuras ocultam defeitos.
Conclusão
Escolher a máscara de soldadura adequada para uma PCB implica mais do que selecionar uma cor. As propriedades químicas do material determinam a eficácia com que protege as pistas de cobre, resiste às temperaturas de soldadura e assegura o isolamento elétrico. A maioria das máscaras de soldadura líquidas fotossensíveis (LPI) passa por duas etapas de cura. Primeiro, a exposição à radiação ultravioleta (UV) define aberturas precisas em torno das ilhas de soldadura e dos componentes.
Para a maioria dos projetos de PCB, a máscara de soldadura LPI verde continua a ser uma escolha fiável e económica. No entanto, outras cores e outros materiais podem adequar-se melhor a requisitos específicos, sobretudo em placas densamente povoadas com componentes de passo fino. Ao planear a sua próxima PCB, a ferramenta de orçamento instantâneo da JLCPCB pode ajudá-lo a explorar as opções de máscara de soldadura disponíveis e a selecionar uma que satisfaça os requisitos do seu projeto.
Saber mais
Porque a Escolha do Substrato PCB Importa Mais do Que Pensa
Pontos principais Prevenção de falhas nas vias: a dilatação associada ao CTE no eixo Z sujeita as paredes das vias a tensões; os substratos adequados evitam falhas em serviço. Especificar para além de FR-4: indique as folhas de especificação IPC-4101 para garantir uma Tg adequada e uma menor dilatação térmica. Adequar o material às necessidades: escolha FR-4 para aplicações correntes, poliimida para circuitos flexíveis, alumínio para dissipar calor e Rogers para >3 GHz. Utilizar empilhamentos reais do......
Guia de Seleção de Máscara de Solda PCB: LPI vs Película Seca
Pontos principais Cura em duas etapas: os UV definem as aberturas; o calor cura a resina epóxi para garantir durabilidade. LPI versus película de cobertura: LPI para placas rígidas; película de cobertura para circuitos flexíveis. Cor & passo: o verde permite barreiras mais estreitas (0.10 mm) do que o preto/branco (0.13 mm). Proteção: evita pontes de soldadura e protege o cobre da humidade. Qualidade da cura: um tratamento adequado em estufa evita o descolamento da máscara durante a deposição metálica......
Um Guia Completo sobre Laminado Revestido de Cobre (CCL) na Fabricação de PCB
Principais Conclusões O CCL é o material base: uma folha de resina curada reforçada com folha de cobre ligada a um ou ambos os lados. Três partes controlam o desempenho: a resina afeta o calor e as perdas, o reforço controla a estabilidade e a folha de cobre influencia o comportamento do condutor. Escolha de acordo com a principal exigência do projeto: calor, frequência e custo geralmente determinam a melhor família de laminados. As slash sheets definem o material: a IPC-4101 utiliza slash sheets nume......
O Impacto da Taxa de Cobre Residual na Camada Interna sobre a Espessura da Placa
Quando éramos crianças, ouvimos a história infantil "O Corvo Bebe Água", onde um corvo eleva o nível da água deixando cair pedras numa quantidade fixa de água dentro de uma garrafa. O mesmo princípio aplica-se à laminação de PCBs multicamada, onde, durante a alta temperatura e alta pressão, as folhas de PP fluem em estado líquido para preencher os espaços entre as camadas. Este processo é chamado de "preenchimento com resina". Como se vê no diagrama, quando a cobertura de cobre na camada interna é mín......
Além do Básico: O Papel das PCBs de PTFE
As PCBs de politetrafluoroetileno (PTFE) são fundamentais para aplicações eletrónicas avançadas. Entre os vários materiais de PCB, o Teflon, a marca registada do politetrafluoroetileno (PTFE). As PCBs de Teflon são conhecidas pelas suas propriedades de alta frequência e resistência ao calor. Tudo isto é possível devido às suas propriedades dielétricas excecionais. Os designs de PCB de RF utilizam frequentemente materiais à base de PTFE de baixas perdas, graças às suas perdas dielétricas muito reduzida......
O FR4 é o Melhor Material de Placa para o Seu Design?
No mundo da eletrônica e da fabricação de placas de circuito impresso, escolher o material de substrato certo para o seu projeto pode significar a diferença entre sucesso e fracasso. O substrato FR4, com sua excelente resistência mecânica, isolamento elétrico e resistência a calor e produtos químicos, é amplamente utilizado na indústria. Neste artigo, exploraremos as propriedades e vantagens do substrato FR4, seu uso em placas de circuito impresso, bem como algumas limitações e dicas para selecionar o......